Post-traitement impression 3D FDM : poncer, reboucher, lisser, finir
Post-traitement impression 3D FDM : supports, grains de ponçage, apprêt garnissant, XTC-3D, vapeur d'acétone et inserts. Valeurs sourcées, pas à pas.
Cet article contient des liens d'affiliation : si tu achètes via ces liens, Press & Pixel touche une commission, sans surcoût pour toi. Ça ne change pas nos verdicts. Comment on travaille.
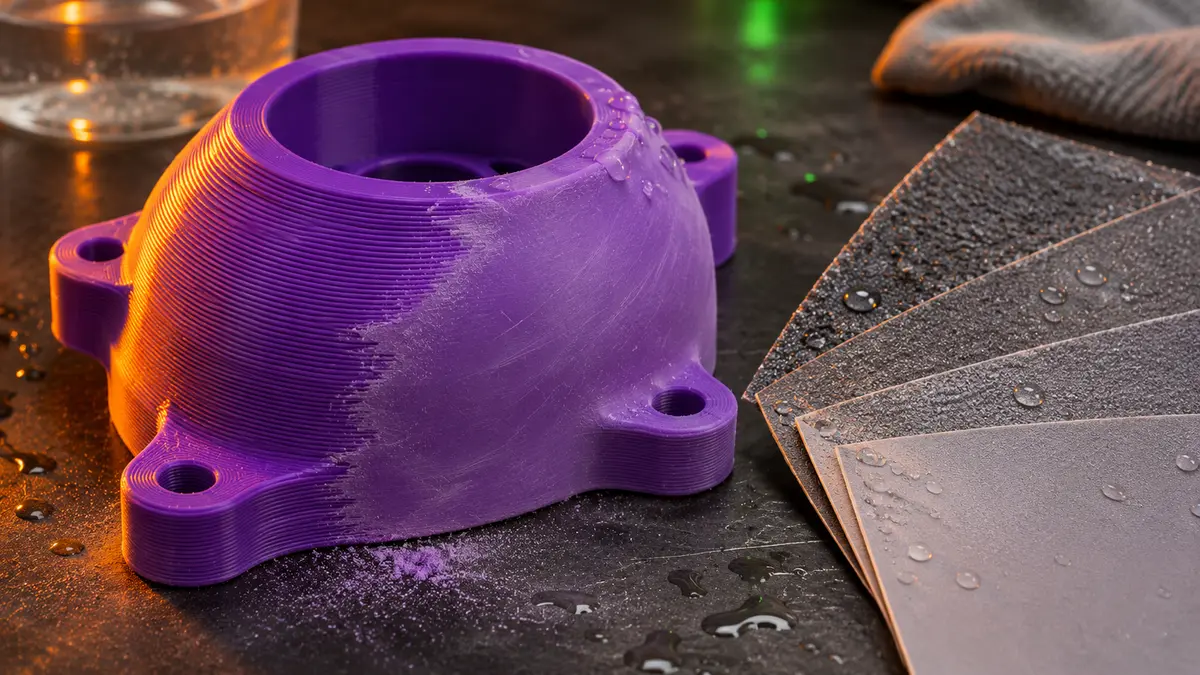
Une pièce FDM propre se gagne en quatre gestes : couper les supports, poncer du gros vers le fin (à l'eau dès le grain 200 à 400), reboucher puis apprêter, et seulement ensuite lisser ou peindre. Les raccourcis chimiques existent, mais chacun a son matériau et ses risques.
Le post-traitement d'une impression 3D FDM suit toujours le même ordre : retirer les supports, poncer du grain grossier vers le grain fin, reboucher les creux, apprêter, puis lisser ou peindre. Les valeurs qui comptent : un premier grain entre 120 et 220, le ponçage à l'eau dès le 200 à 400 sur PLA, une bombe tenue à environ 20 cm, et aucune acétone sur le PLA ou le PETG.
Le reste de ce guide détaille chaque étape avec les valeurs publiées par Prusa, MatterHackers, Polymaker, Smooth-On et CNC Kitchen, puis un tableau de dépannage.
La méthode de post-traitement FDM en un coup d'œil
| Étape | Outil | Valeur repère | Source |
|---|---|---|---|
| 1. Supports | Pince coupante affleurante, cutter | Couper au ras, pas arracher | Prusa, MatterHackers |
| 2. Ponçage grossier | Papier 100 à 120 | Effacer stries et traces | Prusa (P100), MatterHackers (120) |
| 3. Ponçage moyen | Papier 200 à 400, à l'eau | Eau dès 200 à 400 | MatterHackers, Polymaker |
| 4. Rebouchage | Mastic de carrosserie ou mastic de maquette | Noisette, environ 15 min de prise | MatterHackers |
| 5. Apprêt garnissant | Bombe | Environ 20 cm, angle d'environ 15° | Prusa |
| 6. Finition | 400 à 2000, ou XTC-3D, ou vapeur d'acétone (ABS, ASA) | Selon le matériau | Polymaker, Smooth-On, QIDI |
Compte du temps. Le blog Prusa chiffre plus de 8 heures de travail pour un casque de cosplay fini par une personne expérimentée, et plus du double pour un débutant, séchages non compris. Le post-traitement est souvent plus long que l'impression elle-même.
Avant d'imprimer : préparer le terrain
Le meilleur ponçage, c'est celui que tu n'as pas à faire. Trois réglages en amont changent tout.
- Remplissage d'au moins 20 %. Prusa le recommande pour les pièces destinées au post-traitement, parce qu'elles vont être tenues, pressées et poncées. Une paroi fine sur un remplissage creux s'enfonce sous le papier.
- Des parois plus épaisses. Ce n'est pas chiffré par les sources, mais c'est du bon sens : chaque passage de grain retire de la matière. Avec deux périmètres seulement, le grain 120 finit par traverser.
- Une surface propre dès la sortie. Les fils et les bavures se poncent mal. Si ta pièce sort couverte de cheveux d'ange, règle d'abord le problème à la source avec notre guide sur le stringing et ses solutions.
Pense aussi à l'orientation : place les faces visibles loin des supports. Une trace de support sur un dos caché coûte cinq minutes, sur un visage elle coûte une soirée.
Étape 1 : retirer les supports sans abîmer la pièce
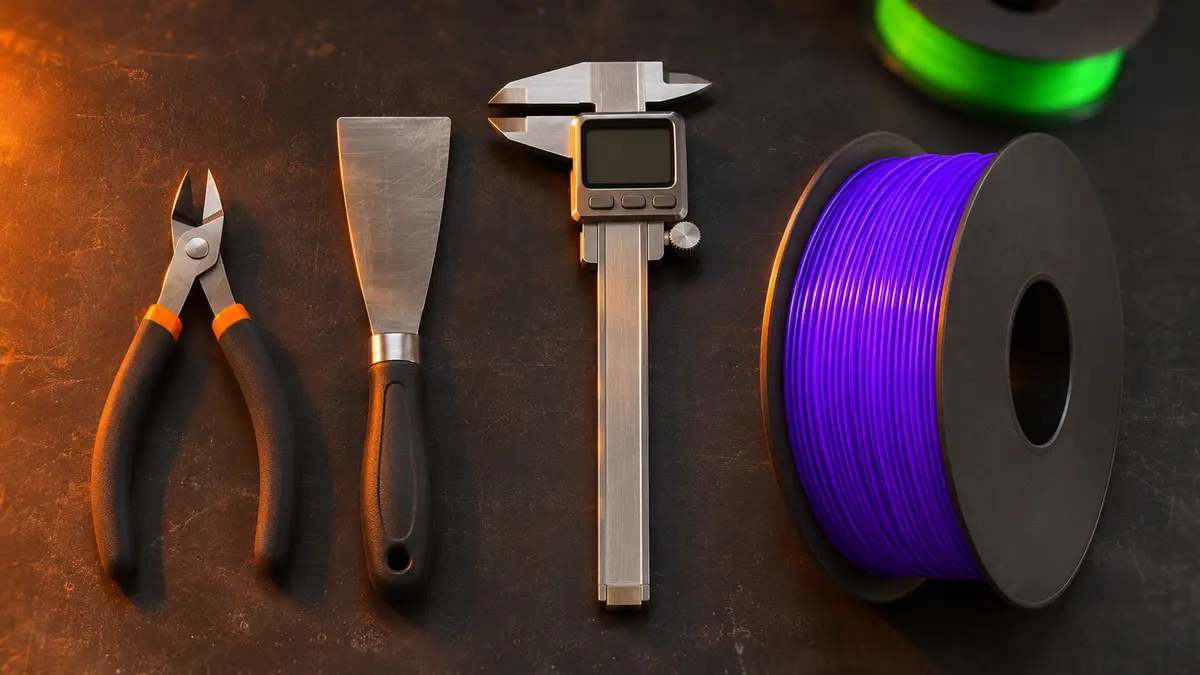
Une pince coupante affleurante (lames plates d'un côté) coupe le support au ras de la surface. Une pince à bec fin sert à tirer les morceaux pris dans les creux, un cutter ou un scalpel à détacher l'interface collée sous un surplomb.
Coupe, n'arrache pas. Un support arraché emporte souvent un éclat de la couche du dessous, et ce creux devra être rebouché plus tard. Sur les zones fines, tiens la pièce juste à côté du point de coupe pour ne pas faire levier sur la paroi.
Le blog Prusa recommande aussi de casser les arêtes vives au P100 avant de manipuler longuement une grosse pièce : un bord tranchant de PLA coupe les doigts mieux qu'on ne le croit.
Étape 2 : poncer une impression 3D dans le bon ordre
Le principe est simple : le grain grossier enlève la matière, les grains suivants effacent les rayures du précédent. Les sources divergent un peu sur le point de départ.
| Grain | Rôle | À sec ou à l'eau | Ce qu'en disent les sources |
|---|---|---|---|
| 100 à 120 | Supprimer les stries marquées et les restes de supports | À sec | P100 chez Prusa, 120 chez MatterHackers, qui conseille d'éviter les arêtes et les détails fins |
| 180 à 220 | Point de départ sur une pièce déjà régulière | À sec puis à l'eau | Polymaker part du 220 ; le 180 risque de chauffer et déformer la pièce |
| 240 à 320 | Point de départ conseillé pour l'ABS | Au choix | Polymaker |
| 400 | Lissage avant apprêt, ponçage entre couches | À l'eau | Prusa (P400), MatterHackers, Polymaker (humide à partir de 400) |
| 600 à 2000 | Aspect poli, finition avant vernis | À l'eau | Polymaker (800 à 2000 pour un fini poli) |
Pourquoi mouiller le papier sur PLA
Le PLA ramollit à température basse. Le blog Prusa explique qu'à sec, la friction chauffe le plastique jusqu'à le faire fondre localement : le papier se charge de petites boules, la surface devient grasse et rayée. MatterHackers trempe le papier dès le grain 200, Polymaker conseille le ponçage humide à partir du 400. Les deux réduisent la chaleur, la poussière et l'encrassement du papier.
Le geste et les outils
Ponce en mouvements croisés ou circulaires plutôt que toujours dans le même sens, pour ne pas creuser de sillons parallèles aux couches. Sur les surfaces planes, une cale (un bloc de bois, une gomme) évite d'arrondir les arêtes. Les outils électriques sont à manier avec prudence : le wiki Polymaker déconseille le contact prolongé d'une ponceuse sur le PLA et appelle à la précaution avec une Dremel, qui fait fondre ou raye vite.
Un défaut à connaître : sur du PLA noir ou très coloré, le ponçage laisse des zones blanchâtres. Sans importance si tu peins ensuite, gênant si tu comptais laisser la pièce brute.
Étape 3 : reboucher et apprêter
C'est l'étape qui sépare une pièce « imprimée » d'une pièce « finie ». Elle consiste à alterner rebouchage, apprêt et ponçage jusqu'à ce que les lignes de couches disparaissent.
Reboucher les creux
Pour les trous, les joints entre deux pièces collées et les éclats de supports, il te faut un mastic. Prusa utilise un enduit de carrosserie automobile en couche fine, poncé au P100 et répété jusqu'à disparition des joints. MatterHackers utilise un mastic de rebouchage ponctuel : une noisette grosse comme un petit pois, étalée au doigt ganté ou à la petite spatule, environ 15 minutes de prise, puis ponçage au 120 et passage au 220.
Petite précision du wiki Polymaker : un enduit comme le Bondo peut faire fondre le PLA si tu ponces trop agressivement par-dessus. Ponce le mastic, pas le plastique autour.
L'apprêt garnissant, le révélateur
Un apprêt garnissant (filler primer) est un apprêt épais qui comble les micro-stries. Le blog Prusa donne la méthode : bombe à environ 20 cm, angle d'environ 15°, mouvements longs et continus sans s'arrêter sur la pièce, sinon coulure. Formlabs, dans son guide de peinture, conseille une distance un peu plus courte, de 15 à 20 cm, et deux couches fines plutôt qu'une épaisse.
Une fois sec, l'apprêt révèle tout ce que tu ne voyais plus : rayures, creux, couches oubliées. Prusa conseille de marquer ces défauts au feutre à alcool avant de reponcer. Ensuite, ponce au 400, à sec ou à l'eau, et recommence l'apprêt si besoin. MatterHackers alterne ainsi ponçage au 120 et apprêt jusqu'à ce que les couches disparaissent.
Pour les temps de séchage, suis l'étiquette de la bombe : ils varient d'un produit à l'autre et avec la température. Formlabs ne donne d'ailleurs pas de valeur unique et renvoie à la notice du fabricant.
Étape 4 : lisser sans tout poncer
Deux méthodes évitent des heures de papier abrasif. Elles n'ont ni les mêmes matériaux ni les mêmes risques.
Résine de lissage XTC-3D (PLA, ABS, résine)
Le XTC-3D de Smooth-On est une résine époxy bicomposant qu'on applique au pinceau en couche fine. Elle coule dans les stries et durcit en surface brillante. La fiche technique du fabricant donne les valeurs suivantes :
- Mélange : 2 volumes de partie A pour 1 volume de partie B (100 pour 42 en poids), au moins 1 minute de mélange en raclant le fond.
- Temps d'utilisation dans le pot : 10 minutes. Mélange de petites quantités.
- Épaisseur : moins de 0,04 cm par couche. 28,3 g couvrent environ 651 cm².
- Hors poisse : 2 heures. Durcissement complet : 3,5 heures à 23 °C, environ 15 minutes à 60 °C.
- Recouvrable par une acrylique après un léger ponçage.
Côté protection, Smooth-On demande gants en caoutchouc, lunettes, manches longues et pièce ventilée, avec masque respiratoire recommandé. Le XTC-3D arrondit légèrement les détails fins : réserve-le aux grandes surfaces (casques, carénages), pas aux figurines.
Vapeur d'acétone (ABS et ASA uniquement)
L'acétone dissout la surface de l'ABS et de l'ASA, qui ressortent lisses et brillants. Le guide de QIDI publié en mars 2026 est clair sur les limites : effet minime sur le PLA, aucun effet utile sur le PETG. Si tu hésites encore sur ces matériaux, notre guide du filament ABS détaille leurs réglages d'impression.
La méthode à froid (pièce posée sur un support dans une boîte fermée avec du papier imbibé d'acétone) donne un bon lissage en 30 à 60 minutes selon QIDI, avec un contrôle toutes les 15 à 20 minutes. Les petites pièces détaillées n'ont besoin que de 15 à 20 minutes. La pièce est sèche au toucher en 1 à 2 heures, mais il faut 4 à 8 heures pour que l'acétone résiduel s'évapore : peindre avant fait cloquer.
La sécurité n'est pas négociable. QIDI rappelle que le point d'éclair de l'acétone est de −20 °C (il s'enflamme à n'importe quelle température d'atelier), que la plage explosive dans l'air va de 2,5 à 12,8 % en volume et que la vapeur, plus lourde que l'air, stagne au sol, là où se trouvent radiateurs et veilleuses. Donc : dehors ou fenêtre ouverte avec ventilateur qui extrait, aucune flamme ni appareil à résistance apparente, masque à cartouches vapeurs organiques, lunettes, gants nitrile pour une manipulation brève et butyle pour une séance longue. Jamais de méthode « à chaud » sur une plaque chauffante.
Étape 5 : assembler et ajouter des inserts
Pour visser une pièce plusieurs fois sans abîmer le filetage, pose des inserts en laiton à chaud. CNC Kitchen, qui fabrique et teste ces inserts, recommande un fer réglé 10 à 20 °C au-dessus de la température d'impression : environ 225 °C pour le PLA, 245 °C pour le PETG, 265 °C pour l'ABS. Enfonce l'insert à environ 90 % avec la panne, termine en pressant à plat avec un outil froid et maintiens quelques secondes. Le trou borgne doit dépasser la longueur de l'insert d'environ 1 mm.
Un fer à souder classique suffit avec une panne adaptée : notre guide du fer à souder pour débutant t'aide à en choisir un qui serve aussi en électronique. Pour coller, le blog Prusa utilise de la cyanoacrylate avec activateur.
Dépannage du post-traitement FDM
| Symptôme | Cause probable | Solution |
|---|---|---|
| Le papier se charge de boules, surface grasse | Friction qui fait fondre le PLA | Poncer à l'eau, moins appuyer, papier neuf |
| Rayures visibles sous l'apprêt | Saut de grain trop grand | Reprendre au grain intermédiaire, puis 400 |
| Coulures d'apprêt | Bombe trop proche ou arrêt sur la pièce | Distance d'environ 20 cm, passes continues, couches fines ; poncer au 400 après séchage |
| Paroi percée au ponçage | Trop peu de périmètres ou de remplissage | Remplissage d'au moins 20 %, parois plus épaisses à la prochaine impression |
| Zones blanchâtres sur PLA coloré | Rayures fines qui diffusent la lumière | Monter jusqu'au 2000 ou apprêter et peindre |
| ABS lissé qui cloque à la peinture | Acétone encore piégé | Attendre 4 à 8 heures avant la peinture |
| XTC-3D qui reste collant | Mauvais dosage ou mélange trop court | Respecter 2:1 en volume, mélanger au moins 1 minute |
| Détails noyés sous la résine de lissage | Couche trop épaisse | Moins de 0,04 cm par couche, réserver aux grandes surfaces |
Le matériel utile, sans en faire trop
Pour commencer, tu n'as besoin que d'une pince coupante, d'un assortiment de papiers abrasifs, d'un bac d'eau et d'une bombe d'apprêt garnissant. Le mastic et le XTC-3D viennent quand tu attaques des pièces d'exposition. La liste complète, classée par priorité, est dans notre sélection des accessoires indispensables pour imprimante 3D.
Une fois la surface prête, la suite logique, c'est la couleur : tout est dans notre guide pour peindre une pièce imprimée en 3D.
Pour qui ?
Ponçage et apprêt suffisent pour la grande majorité des pièces décoratives et des props, quel que soit le filament. Le XTC-3D vaut le coup si tu fais de grandes pièces lisses en PLA et que tu détestes poncer. La vapeur d'acétone n'a d'intérêt que si tu imprimes déjà en ABS ou en ASA et que tu as un extérieur pour travailler. Si tu vis en appartement sans balcon, oublie-la.
Questions fréquentes
Quel grain de papier abrasif pour poncer une impression 3D ?
Commence au grain 120 si les couches sont très marquées ou s'il reste des traces de supports, sinon au 220 comme le conseille le wiki Polymaker. Monte ensuite par paliers : 400, 600, puis 800 à 2000 si tu veux un aspect poli. Sauter directement du 120 au 600 laisse des rayures que le grain fin ne rattrape pas, et l'apprêt les rendra visibles.
Peut-on lisser du PLA à l'acétone ?
Non. L'acétone attaque l'ABS et l'ASA, mais son effet sur le PLA est minime, et il ne fonctionne pas non plus sur le PETG, selon le guide de QIDI. Pour le PLA, les options sont le ponçage avec apprêt garnissant, ou une résine de lissage comme le XTC-3D, que Smooth-On annonce compatible avec le PLA, l'ABS et les impressions résine.
Faut-il poncer le PLA à sec ou à l'eau ?
À l'eau dès que tu passes les grains moyens. Le PLA ramollit à basse température et la friction suffit à le faire baver sous le papier. MatterHackers mouille le papier dès le grain 200, le wiki Polymaker recommande le ponçage humide à partir du 400. L'eau refroidit la surface, évite que le papier s'encrasse et limite la poussière de plastique.
Combien de temps sèche le XTC-3D avant de peindre ?
La fiche Smooth-On donne 2 heures pour que la surface ne colle plus et 3,5 heures pour un durcissement complet à 23 °C, environ 15 minutes à 60 °C si la pièce le supporte. Attends le durcissement complet avant de poncer légèrement puis de peindre à l'acrylique. Plus la pièce est froide, plus c'est long.
Sources et méthode
Les valeurs et procédures de ce guide viennent de la documentation des fabricants et de références techniques reconnues de la communauté maker, listées ci-dessous. Notre méthode en détail.
- Postprocessing of 3D prints step by step, Prusa Research (blog) (2018-11)
- How To: Smooth and Finish Your PLA Prints, Part 1, MatterHackers (2023-08)
- Sanding, Polymaker Wiki (2026)
- XTC-3D, fiche produit et données techniques, Smooth-On (2026)
- Acetone Vapor Smoothing for ABS: Step-by-Step Safety Guide, QIDI Tech (Print Lab) (2026-03)
- Tips & Tricks for Heat-Set Inserts used in 3D printing, CNC Kitchen (2021-10)
- How to Prime and Paint 3D Printed Parts, Formlabs (2026)
Développeur et fondateur de Press & Pixel. Il lit les fiches techniques, les tests et les forums pour toi, puis tranche. En savoir plus