Stringing en impression 3D : causes et solutions pour des pièces propres
Stringing en impression 3D : filament humide, température, rétraction. Valeurs de départ, tours de test Orca et PrusaSlicer, Klipper, tableau de dépannage.
Cet article contient des liens d'affiliation : si tu achètes via ces liens, Press & Pixel touche une commission, sans surcoût pour toi. Ça ne change pas nos verdicts. Comment on travaille.
Le stringing, ces fils d'araignée entre deux parties d'une pièce, vient d'abord d'un filament humide ou trop chaud, et seulement ensuite de la rétraction. Sèche la bobine, baisse la buse de 5 à 10 °C, puis cale la rétraction avec une tour de test : dans cet ordre, la plupart des cas se règlent en une soirée.
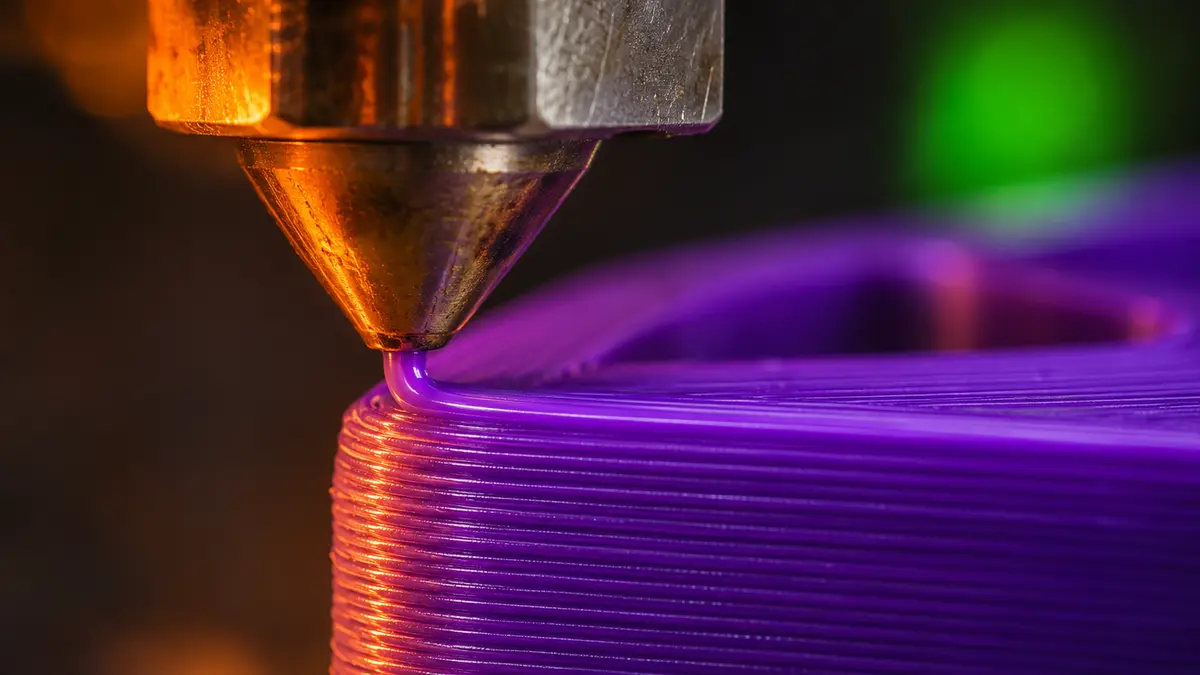
Le stringing en impression 3D, ce sont ces fils fins tendus entre deux parties d'une pièce, laissés par la buse qui suinte pendant ses déplacements à vide. Le réflexe courant est d'augmenter la rétraction. C'est souvent la mauvaise première étape : la base de connaissances Prusa et le guide d'Ellis désignent d'abord le filament humide et la température trop élevée, la rétraction ne venant qu'après.
Ordre de bataille recommandé : sécher, baisser la température, calibrer la rétraction, puis les options de déplacement. Chaque étape ci-dessous donne les valeurs de départ et la procédure dans les trancheurs courants.
Pourquoi le stringing se produit
Quand la buse quitte une zone pour aller imprimer ailleurs, le plastique fondu continue de couler sous l'effet de la pression et de la gravité. Si rien ne coupe ce filet, il s'étire en fil. Trois leviers agissent : la viscosité (température), la pression dans la buse (rétraction, Pressure Advance) et la vapeur d'eau (filament humide), qui pousse le plastique hors de la buse comme un bouchon.
Le wiki Bambu Lab décrit ce dernier mécanisme : l'eau contenue dans le filament se vaporise dans la buse, la matière gonfle, le débit devient irrégulier et le stringing augmente. Le test de Thomas Sanladerer, résumé par Hackaday, confirme le classement : sur PLA, PETG et ASA conservés humides, le défaut principal était le stringing, avec le PLA le moins touché et le PETG le plus touché.
Méthode pour supprimer le stringing, étape par étape
1. Sécher le filament
Ellis le dit sans détour : un filament humide peut provoquer un stringing presque impossible à corriger, même neuf et sous scellé. Commence par là, surtout en PETG, TPU ou nylon. Températures, durées et méthodes sont détaillées dans notre guide pour sécher un filament d'imprimante 3D.
2. Calibrer la température
Prusa conseille de baisser la buse de 5 à 10 °C et de regarder si les fils diminuent. Pour faire mieux qu'à l'aveugle, imprime une tour de température : dans OrcaSlicer, menu Calibration puis Temperature. Le wiki Orca rappelle que trop froid peut aussi provoquer des fils et une mauvaise adhésion entre couches. Si plusieurs étages sont bons, prends le milieu de la plage, ou le haut si tu imprimes vite.
L'OrcaSlicer recommande cet ordre complet pour un nouveau filament : température, débit volumétrique maximal, Pressure Advance, flow ratio, puis rétraction. La rétraction arrive en dernier parce que les autres réglages changent la pression dans la buse.
3. Régler le Pressure Advance avant la rétraction
Le Pressure Advance (Linear Advance sous Marlin) relâche la pression en fin de ligne. La documentation Marlin indique qu'une fois bien réglé, la rétraction peut parfois descendre presque à zéro, et Ellis observe qu'il réduit nettement la rétraction nécessaire, surtout en Bowden. Si ce n'est pas fait, suis notre guide pour calibrer le Pressure Advance avant de toucher à la rétraction.
4. Calibrer la rétraction
Valeurs de départ, selon les sources :
| Extrudeur | Longueur de départ | Vitesse | Limite | Source |
|---|---|---|---|---|
| Direct | 0,5 mm | 35 mm/s | rester sous 1 mm | Ellis |
| Direct (Prusa MK3, MK4) | jusqu'à 2 mm | non chiffrée | 2 mm maximum | Prusa |
| Bowden | 1 mm | 35 mm/s | dépend du tube et du jeu | Ellis |
| Bowden (Prusa MINI) | 3,2 mm par défaut | non chiffrée | Prusa |
Ensuite, la tour de rétraction. Dans OrcaSlicer, menu Calibration puis Retraction test : par défaut, de 0 à 2 mm par pas de 0,1 mm, adapté à la plupart des extrudeurs directs. En Bowden, le wiki conseille de 1 à 6 mm par pas de 0,2 mm. Repère la hauteur la plus propre, puis cherche le commentaire Calib_Retraction_tower dans l'aperçu du G-code pour lire la longueur correspondante.
Si la tour est propre dès le bas (fréquent en PLA et ABS), Orca suggère 0,2 à 0,4 mm. Si elle file encore en haut, le wiki renvoie vers le séchage et vers une buse qui fuit.
Côté vitesse, Ellis a de meilleurs résultats autour de 30 mm/s qu'avec des vitesses élevées. Prusa note qu'une vitesse plus haute aide, mais qu'au-delà d'un certain seuil le moteur d'extrudeur saute des pas. Teste 30, puis 40 mm/s.
5. Où se règle la rétraction dans chaque logiciel
- PrusaSlicer : Réglages imprimante, puis Extrudeur 1 (longueur, vitesse, lift Z, « Retract on layer change », « Wipe while retracting »). Les profils filament peuvent surcharger ces valeurs.
- OrcaSlicer et Bambu Studio : la rétraction se règle dans le profil d'imprimante, onglet Extrudeur, et peut être surchargée dans le profil de filament pour une matière précise.
- Klipper : si ton trancheur émet des G10 et G11, active la section
[firmware_retraction]. La référence de configuration Klipper indique queretract_lengthvaut 0 par défaut et queSET_RETRACTIONajuste les valeurs à chaud, pratique pour tester sans retrancher. - Marlin : la rétraction vient du G-code du trancheur ; règle-la côté trancheur.
6. Les options de déplacement
- Minimum travel after retraction : 1 mm par défaut chez Prusa. Plus haut, l'impression va plus vite mais suinte davantage.
- Retract only when crossing perimeters et Avoid crossing perimeters (combing dans Cura) : les déplacements restent dans la pièce, le suintement se cache dans le remplissage. Ellis note que ça allonge le tranchage et l'impression, donc à réserver aux matières qui filent.
- Z hop : Ellis tourne à 0,2 mm et voit plus de fils au-delà de 0,3 mm. Prusa va dans le même sens : moins de lift améliore le stringing, mais le supprimer peut faire heurter la pièce.
- Wipe : à garder activé, la buse s'essuie sur la pièce pendant la rétraction.
- Impression séquentielle : sur plusieurs petites pièces, imprimer objet par objet supprime les fils entre elles (en surveillant les collisions).
Dépannage : symptôme, cause, correction
| Symptôme | Cause probable | Correction |
|---|---|---|
| Fils partout, petits claquements à l'extrusion | Filament humide | Sécher la bobine, puis réimprimer |
| Fils fins et nombreux, surface brillante | Buse trop chaude | -5 à -10 °C, tour de température |
| Gouttes en début de ligne après déplacement | Rétraction trop longue ou désamorçage trop généreux | Réduire la longueur, vérifier l'extra restart length |
| Fils persistants malgré tout | Buse sale ou qui fuit au filetage | Nettoyer la buse, serrage à chaud selon le fabricant |
| Fils seulement avec Z hop élevé | Lift trop haut | Revenir à 0,2 à 0,3 mm |
| Extrudeur qui claque à la rétraction | Vitesse trop haute ou jeu mécanique | Descendre vers 30 mm/s, vérifier la vis de l'engrenage |
| TPU qui file énormément | Matière souple et humide | Sécher, rétraction minimale, vitesse réduite |
| Fils entre plusieurs pièces | Longs déplacements à vide | Avoid crossing perimeters ou impression séquentielle |
Ellis ajoute un contrôle mécanique simple : moteur d'extrudeur coupé, pousse puis tire le filament à la main en tournant l'engrenage. Une zone morte nette au changement de sens trahit du jeu, une vis sans tête desserrée ou un extrudeur fatigué.
Procédure express pour un nouveau filament
Quand tu ouvres une bobine d'une marque inconnue, enchaîne ces tests dans OrcaSlicer ou Bambu Studio, dans l'ordre du wiki Orca :
- Sèche la bobine si c'est du PETG, du TPU ou une matière technique.
- Tour de température : garde le milieu de la plage propre.
- Pressure Advance en pattern, enregistré dans le profil de filament.
- Flow ratio.
- Tour de rétraction, en partant de 0 à 2 mm en direct et de 1 à 6 mm en Bowden.
Enregistre le tout dans un profil de filament dédié, nommé avec la marque et la couleur : certaines teintes du même fabricant se comportent différemment. Si les fils reviennent quelques semaines plus tard sur ce même profil, ne touche à rien et sèche d'abord : la bobine a probablement repris l'humidité de l'atelier.
Cas particuliers par matière
Le PETG demande de la patience : Ellis prévient qu'il faut parfois vivre avec quelques fils. Notre comparatif PETG contre ABS aide à choisir quand cette contrainte gêne. Le TPU file par nature, sa souplesse amortit la rétraction ; le guide du filament TPU donne des réglages dédiés.
Pour rattraper une pièce déjà imprimée, Prusa recommande un pistolet à air chaud vers 200 °C passé une à deux secondes, pas plus, sous peine de déformer la surface.
Matériel utile
Le meilleur outil contre le stringing est un séchoir à filament, puisque l'humidité est la première cause citée par toutes les sources. Notre comparatif des séchoirs à filament trie les modèles selon les matières que tu imprimes.
Si tu préfères une machine qui calibre seule la dynamique d'extrusion, la P2S de Bambu Lab mesure, selon le constructeur, la pression d'extrusion avec un capteur dédié, ce qui laisse moins de réglages à faire à la main.
Questions fréquentes
Pourquoi mon PETG fait-il toujours des fils ?
Parce que c'est le matériau le plus capricieux sur ce point. Ellis prévient qu'il faut parfois accepter un peu de stringing avec le PETG, et le test de Thomas Sanladerer relayé par Hackaday le classe comme le plus sensible à l'humidité. Sèche-le, imprime dans le bas de sa plage de température, et retire les fils restants au pistolet à air chaud.
Quelle distance de rétraction pour un extrudeur direct ?
Ellis part de 0,5 mm à 35 mm/s et conseille de rester sous 1 mm. Prusa plafonne à 2 mm sur ses machines à extrudeur direct, et la tour d'OrcaSlicer explore 0 à 2 mm par pas de 0,1 mm. Si la tour est propre dès le bas, OrcaSlicer suggère 0,2 à 0,4 mm.
Le stringing peut-il venir d'un filament neuf ?
Oui. Ellis note que même une bobine neuve sous scellé peut arriver humide. Le test le plus rapide, proposé par Prusa, consiste à imprimer la même pièce avec une autre bobine : si les fils disparaissent, c'est le filament, pas tes réglages. Un passage au séchoir règle alors le problème sans toucher au profil.
Comment enlever les fils sur une pièce déjà imprimée ?
Prusa conseille un pistolet à air chaud réglé vers 200 °C, passé une à deux secondes sur la zone : les fils fins fondent et se rétractent avant que la pièce ne chauffe. Au-delà, la surface se déforme. Un briquet fonctionne aussi, avec beaucoup de prudence, et une pince coupante finit les plus épais.
Sources et méthode
Les valeurs et procédures de ce guide viennent de la documentation des fabricants et de références techniques reconnues de la communauté maker, listées ci-dessous. Notre méthode en détail.
- Retraction, Ellis' Print Tuning Guide (2026)
- Stringing and oozing, Prusa Knowledge Base (2026)
- Retraction calibration, OrcaSlicer Wiki (2026)
- Temperature calibration, OrcaSlicer Wiki (2026)
- Calibration Guide, OrcaSlicer Wiki (2026)
- Configuration reference : firmware_retraction, Klipper documentation (2026)
- Linear Advance, Marlin Firmware (2026)
- Do You Really Need To Dry Filament?, Hackaday (2021-11)
- Dry Filament, Bambu Lab Wiki (2026)
- The Icon Redefined: meet the P2S, Bambu Lab Blog (2025)
Développeur et fondateur de Press & Pixel. Il lit les fiches techniques, les tests et les forums pour toi, puis tranche. En savoir plus