Filament chargé carbone : PLA-CF, PETG-CF ou PA-CF, ce que la fibre change
Filament chargé carbone : ce que la fibre apporte vraiment (rigidité, pas résistance), buse trempée, réglages PLA-CF, PETG-CF et PA-CF, chiffres sourcés.
Cet article contient des liens d'affiliation : si tu achètes via ces liens, Press & Pixel touche une commission, sans surcoût pour toi. Ça ne change pas nos verdicts. Comment on travaille.
Un filament chargé carbone est plus rigide, plus stable en dimensions et plus mat que sa base, mais rarement plus résistant : sur le PLA, les fiches montrent même une baisse de la résistance en traction et de l'adhésion entre couches. Il exige une buse en acier trempé. Le gain devient spectaculaire sur le nylon, où le PA-CF combine rigidité et tenue en température au-delà de 180 °C.
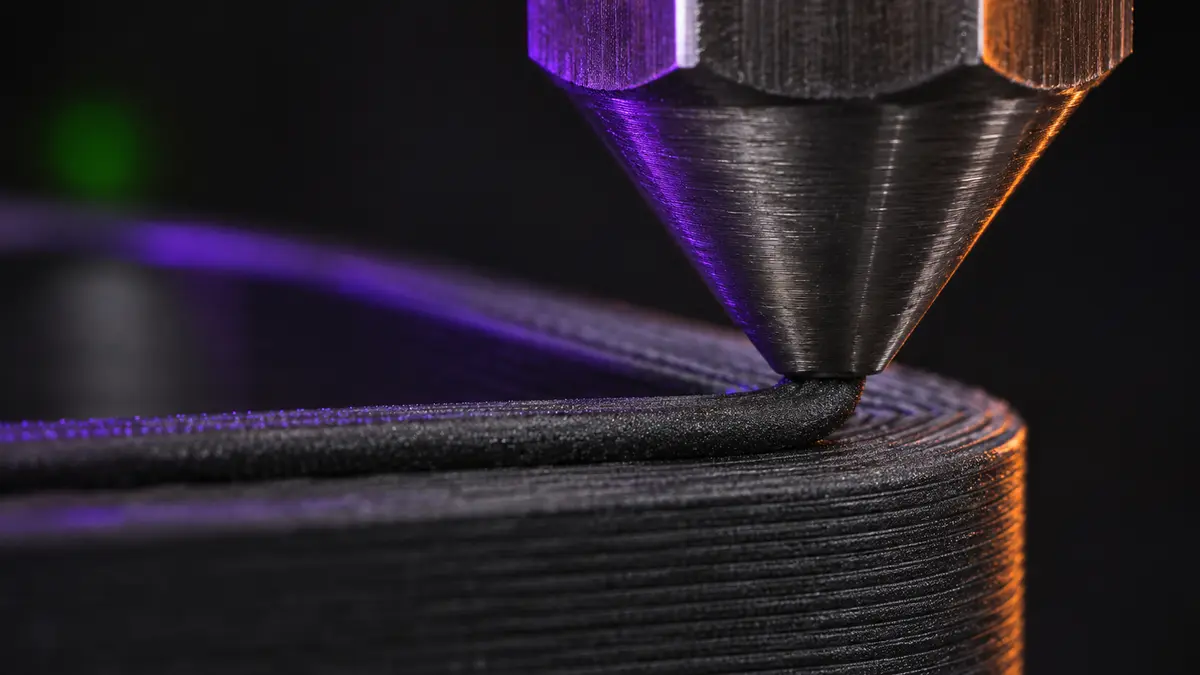
Un filament chargé carbone, c'est un polymère classique (PLA, PETG, nylon) auquel le fabricant mélange des fibres de carbone courtes, broyées. Ce que la fibre apporte, d'après les fiches techniques : de la rigidité, de la stabilité dimensionnelle, moins de warping et un aspect mat qui masque les couches. Ce qu'elle n'apporte pas, contrairement au marketing : de la résistance en traction, sauf exception. Et elle use les buses en laiton en quelques heures.
Fibres courtes, pas fibre de carbone : ce qui change vraiment
La pièce imprimée n'a rien à voir avec un tube de vélo en carbone. Les fibres sont courtes, orientées à peu près dans le sens d'extrusion, et noyées dans le plastique. Elles raidissent chaque cordon, mais elles ne traversent pas les couches. La Prusa Knowledge Base liste donc à la fois des avantages (meilleure stabilité dimensionnelle, tenue en température, aspect) et des inconvénients nets : filament plus cassant, adhésion entre couches moins bonne, résilience Charpy souvent réduite, risque de bouchage accru.
Le mieux est de comparer chaque filament chargé à sa propre base, chez le même fabricant et avec la même méthode.
| Comparaison (même fabricant) | Rigidité | Résistance traction X-Y | Entre couches | Résilience X-Y | HDT |
|---|---|---|---|---|---|
| eSUN ePLA-CF vs PLA+ | 5 431 vs 3 259 MPa (+67 %) | 59,6 vs 70,4 MPa (−15 %) | 31,8 vs 36,4 MPa | 4,0 vs 7,3 kJ/m² | 53 vs 54 °C |
| Polymaker PLA-CF vs PolyLite PLA | 3 380 MPa (flexion) | 31,2 vs 52,3 MPa (−40 %) | 15,1 vs 40,5 MPa | 5,5 vs 3,3 kJ/m² | 54 vs 60 °C |
| Bambu Lab PLA-CF vs PLA | 3 950 vs 2 750 MPa (+44 %) | non publié | 7,8 vs 13,8 kJ/m² | 23,2 vs 26,6 kJ/m² | 55 vs 57 °C |
| Bambu Lab PETG-CF vs PETG | 2 910 vs 1 670 MPa (+74 %) | non publié | 10,7 vs 13,6 kJ/m² | 41,2 vs 52,7 kJ/m² | 74 vs 69 °C |
| Polymaker PETG-rCF08 vs PolyLite PETG | 3 779 MPa (flexion) | 59,8 vs 50,8 MPa (+18 %) | 41,1 vs 42,8 MPa | 4,0 vs 2,6 kJ/m² | 69 vs 78 °C |
Sources : eSUN ePLA-CF, eSUN PLA+, Polymaker PLA-CF, Polymaker PolyLite PLA, guide filaments Bambu Lab, Fiberon PETG-rCF08. HDT sous 0,45 MPa, sauf eSUN (charge non précisée). Les pourcentages sont nos calculs à partir des fiches.
La lecture est sans appel. La rigidité monte de 44 à 74 % selon les fiches. La résistance en traction baisse sur les PLA-CF, l'adhésion entre couches recule presque partout, et la tenue en température d'un PLA-CF reste celle d'un PLA. Seul le PETG chargé de Polymaker gagne en traction, au prix d'une HDT plus basse que son PETG standard.
Les tests indépendants vont dans le même sens. Dans le banc de 18 clés plates imprimées de My Tech Fun, relayé par Hackaday en janvier 2026, du PLA simple a battu plusieurs mélanges carbone. Les meilleures clés (environ 4,3 N·m) étaient en PPA-CF, un nylon haute température chargé.
PLA-CF, PETG-CF, PA-CF : lequel pour quoi
| Filament | Buse | Plateau | Caisson | Séchage | Pour qui |
|---|---|---|---|---|---|
| PLA-CF | 190-230 °C (eSUN), 210-240 °C (Bambu Lab) | 45-60 °C (eSUN) | non | 55 °C, 6 à 8 h, optionnel | gabarits, prototypes rigides, pièces décoratives mates |
| PETG-CF | 240-270 °C (Bambu Lab, Polymaker) | 60-70 °C (Polymaker) | non | 65 °C, 3 à 8 h | pièces rigides pour l'extérieur abrité, humidité |
| PA6-CF | 260-300 °C (Bambu Lab) | 100-120 °C (Bambu Lab) | recommandé | 80 °C, 8 à 12 h, obligatoire | pièces mécaniques chaudes, drones, automobile |
Sources : fiches eSUN et Polymaker citées plus haut, guide filaments Bambu Lab.
Le PLA-CF est l'entrée de gamme. Il s'imprime presque comme un PLA, avec une meilleure précision dimensionnelle selon le blog de Bambu Lab, qui annonce plus de 30 % de rigidité en plus que son PLA. Sa tenue en température reste celle d'un PLA : autour de 55 °C de HDT. C'est un choix esthétique et dimensionnel, pas mécanique.
Le PETG-CF garde une meilleure adhésion entre couches que le PLA-CF et, selon Bambu Lab, une meilleure résistance à l'eau, aux UV et aux intempéries. C'est le compromis raisonnable pour une pièce rigide qui vivra dehors à l'abri.
Le PA-CF est le seul où la fibre change d'échelle. Bambu Lab annonce 184 °C de HDT pour son PA6-CF et 194 °C pour son PAHT-CF, avec un module de flexion de 5 460 MPa pour le premier. Polymaker évoque jusqu'à environ 100 MPa de résistance en traction pour les nylons chargés (page sur les filaments renforcés). Les fibres réduisent aussi la rétraction et le warping, même si Polymaker recommande toujours un caisson pour les nylons chargés. Tout le chapitre humidité de notre guide du filament nylon s'applique.
La méthode pas à pas
- Monte une buse trempée. Acier trempé, pointe rubis ou carbure de tungstène. Polymaker chiffre la durée de vie d'une buse en laiton à environ 9 heures avec son PETG-rCF08 (fiche technique). Le wiki de Polymaker ajoute que les fibres usent aussi les roues d'extrudeur et les tubes Bowden.
- Choisis une buse de 0,4 mm au minimum, 0,6 mm si possible. Prusa donne 0,4 mm et 0,2 mm de couche comme minimum optimal ; Bambu Lab recommande 0,6 mm pour ses PA-CF et PET-CF.
- Fais un « cold pull » avant de commencer. Prusa conseille ce nettoyage à froid (on tire le filament refroidi hors de la buse pour emporter les résidus) pour partir d'une buse propre.
- Sèche selon la base. Optionnel pour le PLA-CF, obligatoire pour le PA-CF. Voir notre guide pour sécher son filament.
- Ralentis par rapport à la base. Bambu Lab plafonne ses PA-CF et PET-CF sous 100 mm/s, son PLA-CF sous 250 mm/s. Le blog de Bambu Lab recommande aussi des vitesses plus basses pour les filaments carbone en général.
- Monte un peu la température si l'adhésion entre couches est faible. Polymaker note que des températures de buse plus hautes et des vitesses plus basses améliorent la cohésion du PLA-CF.
- Soigne la première couche. Prusa rappelle qu'une première couche ratée augmente le risque de bouchage.
- Oriente la pièce pour que l'effort principal ne sépare pas les couches. C'est encore plus vrai qu'avec la base non chargée.
Le coût réel d'un filament carbone
Le prix de la bobine n'est qu'une partie de la facture. Trois postes s'ajoutent, et aucun n'apparaît sur l'étiquette.
La buse. Une buse trempée coûte plus cher qu'une buse en laiton, mais c'est le laiton qui revient cher : à environ 9 heures de vie avec un PETG chargé selon Polymaker, une buse en laiton ne finit pas une grosse impression. Pire, l'usure est progressive : le diamètre s'agrandit, le débit dérive, et tu accuses le filament ou le profil.
L'extrudeur et le trajet du filament. Le wiki de Polymaker signale l'usure des roues d'extrudeur et des tubes Bowden. Sur une machine utilisée souvent en carbone, ces pièces deviennent des consommables.
Le détail perdu. Une buse de 0,6 mm, recommandée par Bambu Lab pour ses filaments chargés techniques, réduit les bouchages mais aussi la finesse des détails. Le carbone convient aux pièces mécaniques, beaucoup moins aux figurines.
Dernier coût, le plus sournois : acheter du PLA-CF pour « renforcer » une pièce qui casse. Les fiches montrent qu'il sera plus rigide et souvent moins résistant. Si la pièce casse en flexion ou sous un choc, un PETG ou un PLA tough règle mieux le problème.
Dépannage
| Symptôme | Cause probable | Solution |
|---|---|---|
| Extrusion qui faiblit au fil des impressions | Buse en laiton usée, diamètre agrandi | Remplacer par une buse trempée |
| Bouchage soudain | Amas de fibres (fragments de 0,05 à 0,2 mm selon Bambu Lab) | Buse plus large, cold pull, filament de meilleure qualité |
| Filament qui casse dans le tube | Filament cassant, souvent humide | Sécher, raccourcir le trajet, éviter les rayons serrés |
| Couches qui se séparent | Adhésion inter-couches réduite par la fibre | Plus de température, moins de vitesse, ventilateur plus bas |
| Suintement, surface irrégulière | Filament bas de gamme | Prusa signale ces défauts sur les filaments chargés bon marché |
| Pièce qui casse net sous un choc | Résilience réduite par la fibre | Passer à la base non chargée ou à un PA |
Sécurité et matériel
Ponçage et découpe d'une pièce chargée carbone produisent une poussière fine. Ponce à l'eau et porte un masque adapté aux poussières. À l'impression, les émissions dépendent surtout de la base : un PA-CF se ventile comme un nylon.
Le PLA-CF d'eSUN est une bonne porte d'entrée : 190 à 230 °C, plateau à 45-60 °C, buse trempée exigée par le fabricant. Le TINMORRY PLA-CF vise le même usage, mais nous n'avons pas trouvé de fiche technique détaillée publiée pour lui : à réserver aux pièces non critiques.
Pour aller vers les pièces mécaniques qui chauffent, le PA-CF est la vraie montée en gamme, sur une machine fermée à buse trempée : Bambu Lab cite sa X1C (buse jusqu'à 300 °C) comme exemple, voir notre test de la Bambu Lab X1C.
Pour le reste de l'équipement de base, notre liste d'accessoires indispensables fait le tri.
Questions fréquentes
Le PLA-CF est-il plus solide que le PLA ?
Plus rigide, oui ; plus solide, non. eSUN annonce pour son ePLA-CF 67 % de rigidité en flexion en plus que son PLA+, mais 15 % de résistance en traction en moins. Polymaker mesure 31,2 MPa pour son PLA-CF contre 52,3 MPa pour son PolyLite PLA. Dans le test de clés de My Tech Fun, du PLA simple a battu plusieurs mélanges carbone. Choisis-le pour une pièce qui ne doit pas fléchir.
Peut-on imprimer du filament carbone avec une buse en laiton ?
Non, ou alors pour un essai court. Prusa impose une buse trempée pour tout filament chargé de fibres. Polymaker chiffre la durée de vie d'une buse en laiton à environ 9 heures avec son PETG chargé de carbone recyclé. Une buse usée s'élargit, ce qui fausse le débit sans prévenir. Une buse en acier trempé ou à pointe rubis règle la question.
Quelle taille de buse pour le filament carbone ?
0,4 mm au minimum. Prusa donne la buse de 0,4 mm et les couches de 0,2 mm comme valeurs optimales les plus basses, et note qu'une buse plus large réduit le risque de bouchage. Bambu Lab recommande une buse de 0,6 mm pour ses PA-CF et PET-CF et signale des fragments de fibre de 0,05 à 0,2 mm capables d'obstruer la buse.
Faut-il sécher le filament carbone ?
Ça dépend de la base. Un PLA-CF se sèche comme un PLA (55 °C pendant 6 à 8 h chez Polymaker et Bambu Lab, séchage optionnel). Un PA6-CF est obligatoire : Bambu Lab mesure 2,35 % d'absorption d'eau à saturation et recommande 80 °C pendant 8 à 12 h. Les fibres ne protègent pas le polymère de l'humidité.
Sources et méthode
Les valeurs et procédures de ce guide viennent de la documentation des fabricants et de références techniques reconnues de la communauté maker, listées ci-dessous. Notre méthode en détail.
- Composite materials filled with carbon, kevlar or glass, Prusa Knowledge Base (2026-11)
- Bambu Filament Guide (tableau comparatif des matériaux), Bambu Lab (2026-11)
- Bambu carbon fiber filaments, Bambu Lab Blog (2023-05)
- PLA-CF, technical data sheet, Polymaker Wiki (2026-11)
- PolyLite PLA, technical data sheet, Polymaker Wiki (2026-11)
- Fiberon PETG-rCF08 Technical Data Sheet V1.0, Polymaker (2026-11)
- Carbon fiber reinforced filaments, Polymaker Wiki (2026-11)
- PLA-CF Carbon Fiber Filament, fiche produit, eSUN (2026-11)
- eSUN PLA+ Filament, fiche produit, eSUN (2026-11)
- Do expensive filaments make 3D printed wrenches better?, Hackaday (2026-01)
Développeur et fondateur de Press & Pixel. Il lit les fiches techniques, les tests et les forums pour toi, puis tranche. En savoir plus