Filament TPU en impression 3D : réglages pour imprimer souple
Filament TPU en impression 3D : température, vitesse, rétraction, extrudeur direct ou Bowden, séchage et dépannage du TPU 95A, d'après les fiches fabricants.
Cet article contient des liens d'affiliation : si tu achètes via ces liens, Press & Pixel touche une commission, sans surcoût pour toi. Ça ne change pas nos verdicts. Comment on travaille.
Le TPU 95A s'imprime entre 210 et 250 °C, plateau à 45-60 °C, ventilateur allumé, et lentement : 20 à 50 mm/s selon les fabricants. Un extrudeur direct change tout, et un filament sec évite la plupart des fils. Bien réglé, il donne les pièces les plus résistantes aux chocs et à l'usure de l'impression 3D grand public.
Le filament TPU en impression 3D se règle à l'inverse de ce que réclament les filaments rigides : lent, peu de rétraction, extrudeur desserré. Pour un TPU 95A (la dureté la plus courante), les fabricants indiquent une buse entre 210 et 250 °C, un plateau à 45-60 °C, le ventilateur allumé et une vitesse de 20 à 50 mm/s. Le reste de ce guide explique pourquoi, et comment dépanner les bourrages et les fils.
Le TPU en bref : à quoi il sert
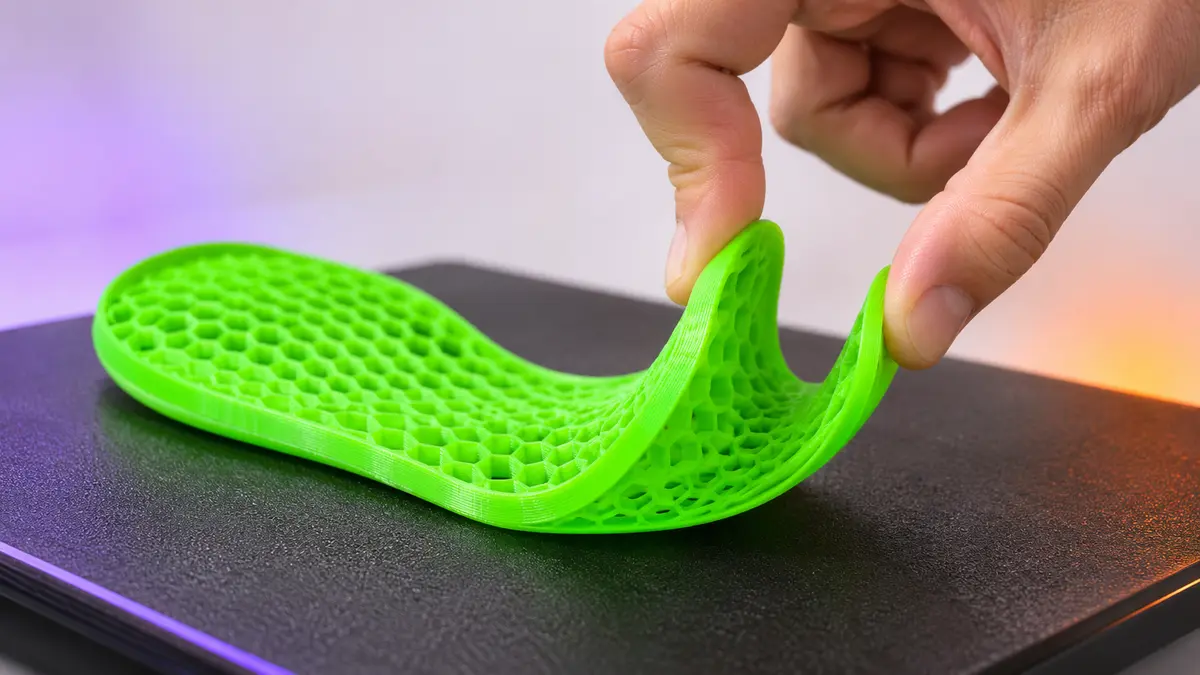
Le TPU (polyuréthane thermoplastique) est un élastomère : il plie, s'étire et revient. Le TPU 95A, mesuré sur l'échelle Shore A, est assez ferme pour garder une forme et assez souple pour amortir. Prusa note que les TPU vont en général de 60A à 90A et plus, et que plus le filament est souple, plus il est difficile à imprimer (guide des flexibles).
Ses chiffres impressionnent. Le guide filaments de Bambu Lab annonce une résilience de 125,2 kJ/m² dans le plan et 88,7 kJ/m² en Z, contre 26,6 et 13,8 pour son PLA. Autrement dit, les couches de TPU restent soudées là où celles du PLA se séparent. Le PolyFlex TPU95 de Polymaker annonce 551 % d'allongement à la rupture, et eSUN plus de 400 % pour son eTPU-95A.
À l'usure, le test de My Tech Fun relayé par Hackaday classe le TPU parmi les meilleurs filaments face à un arbre en acier, avec le PETG et le nylon. En revanche, ne lui demande pas de rigidité : dans le test de clés plates de la même chaîne, la clé en TPU a cédé vers 0,8 N·m, la plus faible des 18 matériaux testés (Hackaday, janvier 2026).
Usages typiques : coques de téléphone, pieds antidérapants, joints, protections de drone, roues, passe-câbles, semelles.
Les réglages de départ selon les fabricants
| Paramètre | Prusa (flexibles) | Prusament TPU 95A | eSUN eTPU-95A | Polymaker PolyFlex TPU95 | Bambu Lab TPU 95A |
|---|---|---|---|---|---|
| Buse | 230-245 °C | 220-240 °C | 220-250 °C | 210-230 °C | 220-240 °C |
| Plateau | 60-75 °C | 55-75 °C | 45-60 °C | 25-60 °C | 30-45 °C |
| Ventilateur | coupé | non précisé | 100 % | allumé | 50-100 % |
| Vitesse | 20 mm/s typique, 30-40 max | profils PrusaSlicer | 20-50 mm/s | 30-50 mm/s | moins de 80 mm/s |
| Rétraction | minimale ou nulle | profils PrusaSlicer | non précisée | 3-6 mm à 40-60 mm/s | non précisée |
| Séchage | garder sec | ≥ 4 h à 60 °C si besoin | 55 °C, plus de 4 h | 70 °C, 8 h | 70 °C, 8 h (obligatoire) |
Sources : Prusa flexibles, Prusament TPU 95A, fiche technique eSUN et page produit eSUN, Polymaker, Bambu Lab.
Deux désaccords sautent aux yeux. Sur le ventilateur, Prusa conseille de le couper pour les flexibles alors que les autres le mettent à fond : coupé, l'adhésion entre couches est maximale, allumé, les détails et surplombs sont plus propres. Sur la rétraction, Prusa part de zéro et Polymaker propose 3 à 6 mm, une valeur pensée pour son propre matériel. Commence bas et monte par petits pas.
Côté vitesse, la page produit d'eSUN annonce « moins de 100 mm/s » en paramètre haute vitesse, deux fois plus que sa fiche technique de 2021. Considère les valeurs hautes comme un plafond réservé aux extrudeurs directs bien réglés.
La méthode pas à pas
- Sèche la bobine. Bambu Lab classe le séchage du TPU 95A comme obligatoire. Compte au moins 4 h à 55-60 °C, 8 h à 70 °C si la fiche le permet. Notre guide pour sécher son filament détaille les méthodes.
- Desserre l'extrudeur. Prusa conseille de relâcher le bras presseur pour que les roues pincent le filament doucement : trop serré, le TPU s'écrase et s'enroule autour des engrenages. Sur MK4/MK4S, Prusa recommande un guide-filament qui garde le fil légèrement tendu.
- Raccourcis le trajet. Sur ses machines où le filament passe par un long tube et un capteur (XL, Core One), Prusa conseille de débrancher le tube et de l'alimenter directement.
- Règle la température. Pars du milieu de la plage de ta fiche. Prusa suggère d'ajouter environ 5 °C par rapport à un réglage habituel si l'extrusion manque de régularité.
- Ralentis. 20 à 30 mm/s pour un premier essai, toutes vitesses confondues. Monte ensuite par paliers.
- Rétraction minimale. Commence à zéro ou presque, puis augmente progressivement en observant les fils, comme le recommande Prusa.
- Prépare le plateau. PEI texturé idéalement. Sur PEI lisse ou satiné, mets de la colle en bâton comme séparateur, sinon la pièce peut arracher le revêtement.
- Supports : si tu en as besoin, Prusa conseille un écart en Z porté à environ 0,3 mm et une séparation XY d'au moins 100 %, faute de quoi ils fusionnent avec la pièce.
- Calibre le pressure advance (la compensation de pression dans la buse) avec un profil dédié au TPU : la valeur d'un PLA ne convient pas. Notre guide pour calibrer le pressure advance donne la méthode.
Régler la souplesse de la pièce, pas seulement du filament
Le chiffre « 95A » décrit la matière, pas ta pièce. Pour te donner un ordre de grandeur, Polymaker annonce un module d'Young de 33,6 MPa pour son PolyFlex TPU95, et une contrainte de 11,1 MPa pour l'étirer de 100 % (fiche PolyFlex TPU95). Bambu Lab annonce de son côté un module de flexion de 2 750 MPa pour son PLA. Le TPU 95A est donc de l'ordre de 80 fois plus souple qu'un PLA (notre calcul, à prendre comme ordre de grandeur : les deux modules ne sont pas mesurés de la même façon).
Dans le slicer, trois leviers changent la souplesse finale sans changer de bobine :
- Le remplissage. Moins de remplissage donne une pièce plus moelleuse, plus de remplissage une pièce plus ferme.
- Le nombre de périmètres. Chaque paroi supplémentaire raidit la pièce : peu de parois pour un pied amortisseur, davantage pour une roue.
- L'épaisseur des parois du modèle. Une coque fine plie à la main, une coque épaisse résiste. Joue sur la CAO avant de jouer sur le filament.
Imprime un petit échantillon avant la pièce finale : c'est le seul moyen de juger la souplesse obtenue.
Extrudeur direct ou Bowden : le choix qui compte
eSUN recommande sur sa fiche un extrudeur à double roue avec démultiplication, placé au plus près de la buse, et écrit que l'eTPU-95A est « généralement difficile » à imprimer sur un extrudeur déporté. La raison est mécanique : entre les roues et la buse, un filament souple dans un tube se comporte comme un ressort. Chaque rétraction compresse le filament au lieu de le tirer, d'où les fils et les sous-extrusions.
Une machine en entraînement direct est donc nettement plus agréable pour le TPU. Si tu choisis ta première machine en pensant au souple, vérifie le type d'extrudeur avant d'acheter ; notre guide imprimante 3D débutant t'aide à trier les autres critères.
Dépannage
| Symptôme | Cause probable | Solution |
|---|---|---|
| Filament enroulé autour des engrenages | Presseur trop serré, vitesse trop haute | Desserrer (Prusa conseille 1,5 tour de vis), ralentir |
| Fils entre les parties | Filament humide, rétraction mal réglée | Sécher d'abord ; voir notre guide du stringing |
| Bulles, surface granuleuse | Humidité ou buse trop chaude | Sécher, baisser légèrement la température |
| Couches sautées, extrusion qui s'arrête | Bouchon partiel | Nettoyer la buse, sécher, desserrer, monter la température, baisser le ventilateur |
| Pièce impossible à décoller | Adhérence excessive au PEI lisse | Colle comme séparateur, ou PEI texturé chauffé à 40 °C et spatule |
| Ponts qui s'affaissent | Vitesse de surplomb trop basse | Augmenter la vitesse dynamique des surplombs (Prusa, mode expert) |
| Mauvaise adhérence au plateau | Plateau gras ou trop froid | Dégraisser, bordure, plateau en haut de plage |
Pourquoi le TPU file autant
Le TPU est visqueux et élastique : quand l'extrudeur s'arrête, la pression dans la buse retombe lentement et le plastique continue de couler. Ajoute l'humidité, qui fait bouillir de minuscules bulles de vapeur dans la buse, et tu obtiens les fameux fils. Prusa met le séchage en première solution contre le stringing du TPU 95A, avant tout réglage. Ensuite seulement viennent la température (descendre par petits paliers) et la rétraction (monter par petits pas). Une passe au pistolet à air chaud enlève les fils restants sur la pièce finie.
Quel TPU choisir pour commencer
Pour un premier essai, reste sur du 95A. Les deux références du marché les plus documentées sont l'eSUN eTPU-95A, avec une large plage de 220 à 250 °C qui pardonne, et le Polymaker PolyFlex TPU95, avec une fiche technique complète et une plage plus étroite de 210 à 230 °C.
Le TPU absorbe l'humidité plus vite qu'un PLA. Un séchoir qui sert de dévidoir pendant l'impression évite de refaire le séchage à chaque session.
Questions fréquentes
Peut-on imprimer du TPU avec un extrudeur Bowden ?
Le TPU 95A, oui, mais lentement. eSUN écrit que son eTPU-95A est « généralement difficile » sur un extrudeur déporté et conseille alors 20 mm/s, voire moins. Dans un tube Bowden, le filament souple se comprime comme un ressort, ce qui rend la rétraction imprécise. Réduis la rétraction au minimum et évite les TPU plus souples que 95A, réservés aux extrudeurs directs.
Quelle est la meilleure vitesse pour le TPU ?
Les fiches donnent 20 à 50 mm/s : Prusa cite 20 mm/s en typique et 30 à 40 mm/s au maximum pour les flexibles en général, Polymaker 30 à 50 mm/s pour le PolyFlex TPU95, eSUN 20 à 50 mm/s sur sa fiche technique. Bambu Lab monte jusqu'à 80 mm/s pour son TPU 95A sur ses machines. Au-delà, le risque est le bourrage dans l'extrudeur, pas la qualité de surface.
Le TPU doit-il être séché ?
Oui, plus souvent qu'on ne le croit. Bambu Lab classe le séchage comme obligatoire pour son TPU 95A et mesure 1,16 % d'absorption d'eau à saturation, plus du double du PLA. Les recommandations vont de 55 °C pendant plus de 4 h (eSUN) à 70 °C pendant 8 h (Polymaker, Bambu Lab). Un TPU humide file énormément et fait des bulles en surface.
Pourquoi mon TPU colle trop au plateau ?
Le TPU adhère très fort au PEI lisse, au point d'arracher le revêtement. Prusa déconseille le PEI lisse sans colle et recommande un séparateur (colle en bâton) sur plaque lisse ou satinée. Sur PEI texturé, Prusa conseille de chauffer la plaque à 40 °C et de décoller la pièce à la spatule. Reste aussi dans la plage de plateau de ta fiche : plus chaud, l'adhérence augmente encore.
Sources et méthode
Les valeurs et procédures de ce guide viennent de la documentation des fabricants et de références techniques reconnues de la communauté maker, listées ci-dessous. Notre méthode en détail.
- Flexible materials, material guide, Prusa Knowledge Base (2026-11)
- Prusament TPU 95A material guide, Prusa Knowledge Base (2026-11)
- eTPU-95A, fiche produit, eSUN (2026-11)
- eTPU-95A Technical Data Sheet V4.0, eSUN (copie Grobotronics) (2021-11)
- PolyFlex TPU95, technical data sheet, Polymaker Wiki (2026-11)
- Bambu Filament Guide (tableau comparatif des matériaux), Bambu Lab (2026-11)
- Wear testing different 3D printer filaments, Hackaday (2024-04)
- Do expensive filaments make 3D printed wrenches better?, Hackaday (2026-01)
Développeur et fondateur de Press & Pixel. Il lit les fiches techniques, les tests et les forums pour toi, puis tranche. En savoir plus