Filament nylon (PA) en impression 3D : réglages, séchage et pièges
Filament nylon PA en impression 3D : températures, plateau, séchage, effet réel de l'humidité sur la résistance et dépannage, d'après les fiches fabricants.
Cet article contient des liens d'affiliation : si tu achètes via ces liens, Press & Pixel touche une commission, sans surcoût pour toi. Ça ne change pas nos verdicts. Comment on travaille.
Le nylon s'imprime entre 250 et 290 °C selon la référence, sur un plateau à 70-110 °C, de préférence en caisson et toujours sec. Le séchage n'est pas une option : un PA humide perd jusqu'à plus de la moitié de sa résistance en traction d'après les fiches techniques. Bien réglé, c'est le matériau grand public le plus coriace pour les engrenages et les pièces qui frottent.
Le filament nylon (PA) en impression 3D demande trois choses : une buse chaude (250 à 290 °C selon la référence), un plateau chaud avec colle, et surtout un filament sec. Ce dernier point fait la différence entre une pièce qui encaisse tout et une pièce molle, bulleuse et deux fois moins résistante. Les réglages ci-dessous viennent des fiches techniques de Prusa, eSUN, Polymaker et Bambu Lab, recoupées entre elles.
Pourquoi le nylon vaut la peine (et pour quoi faire)
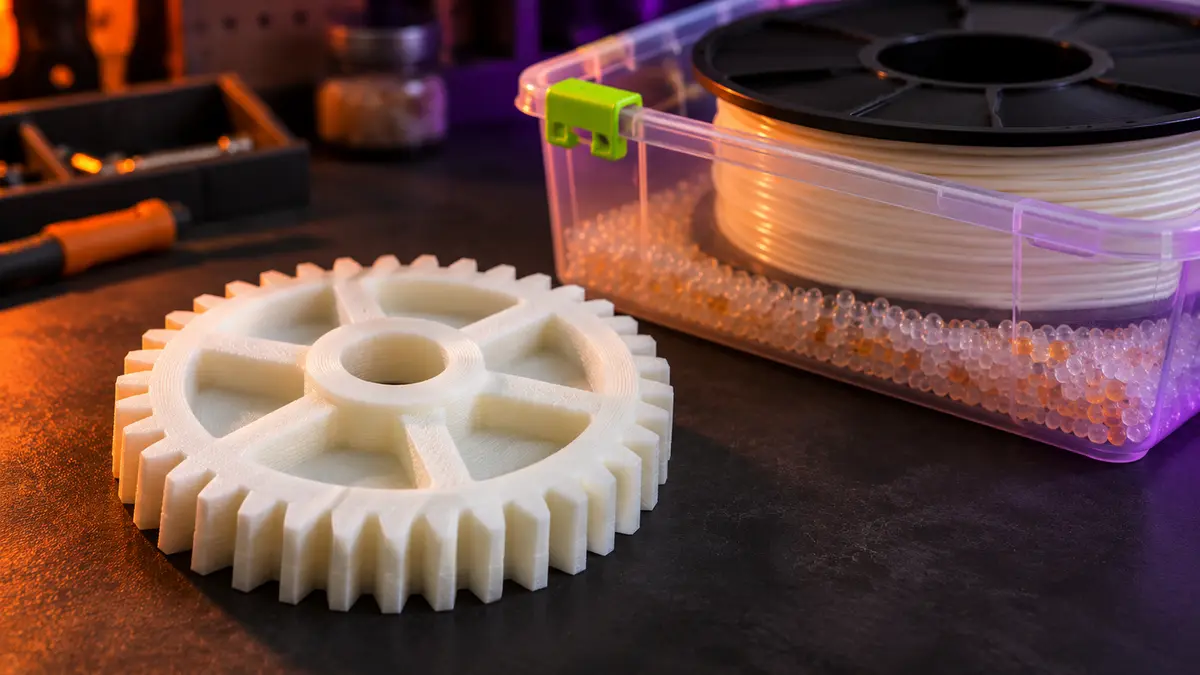
Le nylon est le matériau des pièces qui travaillent : engrenages, charnières, clips, guides qui frottent. La fiche Prusa Knowledge Base sur les polyamides résume ses atouts : grande résistance mécanique, ténacité, bonne tenue en température, excellente adhésion entre couches et faible coefficient de friction. Côté usure, le test de My Tech Fun relayé par Hackaday place le PA parmi les meilleurs filaments face à un arbre en acier, avec le PETG et le TPU, loin devant le PLA.
L'eSUN ePA, un copolymère PA6/66, illustre bien le profil. Sa fiche produit annonce 164,9 % d'allongement à la rupture et 75,9 kJ/m² de résilience Izod dans le plan, là où un PLA+ de la même marque plafonne à 4,1 % et 7,3 kJ/m². Le nylon plie, le PLA casse.
Le revers : Prusa le classe « très difficile à imprimer » et le réserve aux utilisateurs expérimentés. Warping, hygroscopie extrême, émissions : il faut tout cocher.
Les réglages de départ, fiche par fiche
Les valeurs varient beaucoup d'une référence à l'autre, parce que « nylon » recouvre des polymères différents (PA6, PA6/66, PA12, copolymères à bas point de fusion).
| Référence | Buse | Plateau | Ventilateur | Séchage annoncé | Caisson |
|---|---|---|---|---|---|
| Prusa, guide PA générique | 285 °C | 110 °C | non précisé | ≥ 4 h sous 90 °C | recommandé |
| eSUN ePA (PA6/66) | 250-290 °C | 70-90 °C | 0 % | 70 °C, plus de 12 h | recommandé |
| Polymaker PolyMide CoPA | 250-270 °C | 25-50 °C | coupé | 100 °C, 8 h | nécessaire |
| Bambu Lab PA6-CF | 260-300 °C | 100-120 °C | 0-40 % | 80 °C, 8 à 12 h | recommandé |
Sources : Prusa, eSUN, Polymaker, guide filaments Bambu Lab.
Le plateau à 25-50 °C du CoPA n'est pas une coquille : Polymaker formule ce copolymère pour limiter la rétraction. Ne transpose donc jamais les réglages d'un nylon à un autre.
La méthode pas à pas
- Vérifie ta machine. Il te faut un hotend qui tient 260 à 290 °C en continu (un hotend tout métal, pas un tube PTFE qui descend jusqu'à la buse) et un plateau capable d'atteindre la valeur de la fiche. Pour un PA chargé de fibres, ajoute une buse en acier trempé : Polymaker la recommande déjà pour le CoPA, car le laiton s'use vite.
- Sèche la bobine. Applique la durée la plus longue de la fiche (12 h à 70 °C pour l'ePA). Le détail est dans notre guide pour sécher son filament.
- Imprime depuis une boîte sèche. Polymaker demande une humidité relative inférieure à 20 % pendant l'impression. Un séchoir qui alimente directement l'extrudeur fait l'affaire.
- Prépare le plateau. PEI texturé ou plateau PC avec un film de colle en bâton (Polymaker, Bambu Lab), ou plaque dédiée PA chez Prusa. Nettoie à l'alcool isopropylique avant la colle.
- Ferme le caisson et préchauffe. Laisse le plateau chauffer l'enceinte avant de lancer. Coupe le ventilateur de pièce, ou limite-le à 40 % maximum comme l'indique Bambu Lab pour ses PA.
- Ajoute une bordure (brim). Sur les pièces longues, une bordure large limite le soulèvement des angles. Un représentant Prusa suggère aussi une jupe haute (draft shield) pour garder la chaleur autour de la pièce.
- Soigne la première couche. Elle doit être légèrement écrasée. Si tu débutes sur ce réglage, notre guide de la première couche donne la méthode.
- Recuis si la fiche le prévoit. Polymaker recuit le CoPA 6 h à 80 °C après impression, ce qui sèche aussi la pièce.
L'humidité, l'ennemi numéro un : ce que disent les chiffres
Prusa indique qu'un polyamide mal stocké peut absorber jusqu'à 10 % de son poids en eau. Selon Thought3D sur Wevolver, les défauts visibles apparaissent vers 0,5 % d'humidité et deviennent nets vers 0,75 %, seuil qu'un filament à peu près sec atteint en 2 à 8 heures à l'air libre selon le diamètre, la marque et l'hygrométrie. Une soirée d'impression sans boîte sèche suffit donc à dégrader la fin de bobine.
Il faut distinguer deux cas : imprimer un filament humide, et laisser une pièce reprendre l'humidité ambiante.
Filament humide à l'impression. Thought3D a imprimé des éprouvettes avec un nylon à 3 % d'humidité : elles conservaient environ 60 % de la résistance en traction d'éprouvettes séchées au four dans le sens perpendiculaire aux couches, 75 % dans le sens parallèle, et seulement 40 % de la rigidité en perpendiculaire (étude publiée sur Wevolver). Attention : Thought3D vend un séchoir en ligne, ce sont donc des données de fabricant intéressé, mais elles vont dans le même sens que la fiche Polymaker.
Pièce qui reprend l'humidité. Le nylon imprimé continue d'absorber l'eau de l'air. La fiche du PolyMide CoPA donne les deux états :
| Propriété (plan X-Y) | Sec | Conditionné (6,16 % d'eau) |
|---|---|---|
| Résistance en traction | 78,0 MPa | 34,3 MPa |
| Module d'Young | 2 703 MPa | 724 MPa |
| Résilience Charpy entaillée | 6,9 kJ/m² | 27,7 kJ/m² |
Calcul simple : la pièce saturée perd 56 % de sa résistance et 73 % de sa rigidité, mais devient quatre fois plus résiliente. Polymaker en fait un procédé, le conditionnement à l'humidité : 48 h en atmosphère humide ou deux semaines à l'air pour stabiliser la pièce avant usage. La pièce gonfle légèrement au passage, sauf le PA12-CF, moins sensible.
Conséquence pratique : dimensionne une pièce en nylon pour son état humide si elle vit à l'air libre, pas pour les valeurs à sec de la fiche.
Dépannage : symptôme, cause, solution
| Symptôme | Cause probable | Solution |
|---|---|---|
| Craquements, bulles, surface rugueuse | Filament humide | Sécher selon la fiche, imprimer depuis une boîte sèche |
| Fils fins partout | Humidité ou buse trop chaude | Sécher d'abord, puis baisser de 5 °C ; voir notre guide du stringing |
| Angles qui se soulèvent | Rétraction thermique, courants d'air | Caisson fermé, bordure, colle, plateau au haut de la plage |
| Délaminage entre couches | Enceinte trop froide, ventilateur trop fort | Couper le ventilateur, préchauffer le caisson |
| Pièce molle qui plie sous charge | Pièce conditionnée par l'humidité ambiante | Normal pour le PA6 ; passer au PA12 ou à un PA-CF |
| Buse qui s'élargit, extrusion irrégulière | Usure du laiton (surtout PA chargé) | Buse en acier trempé |
Sécurité : ventile vraiment
Prusa note que les polyamides dégagent une odeur forte et des particules ultrafines potentiellement dangereuses, et impose une pièce bien ventilée ou une enceinte. Les mesures en chambre de l'institut de recherche d'UL, publiées en décembre 2023 dans Environment International, classent le nylon parmi les plus gros émetteurs de particules, avec l'ASA, l'ABS et le HIPS. Ne laisse pas la machine tourner dans une chambre à coucher.
Quel nylon choisir : PA6, PA6/66, PA12 ou CoPA
Le chiffre qui départage les familles, c'est l'absorption d'eau. Le blog de Bambu Lab donne environ 3 % pour le PA6 contre 0,3 % pour le PA12. Son guide des filaments annonce 2,35 % à saturation pour le PA6-CF et 0,88 % pour le PAHT-CF, un nylon à faible absorption.
| Famille | Point fort | Point faible | Pour qui |
|---|---|---|---|
| PA6 et PA6/66 (eSUN ePA) | Résistance et ténacité élevées | Très hygroscopique, pièce qui change avec l'humidité | Engrenages, charnières en intérieur sec |
| Copolymère (Polymaker CoPA) | Plateau tiède, impression plus facile | Même sensibilité à l'eau que le PA6 | Premier nylon sur machine fermée |
| PA12 | Absorbe environ dix fois moins d'eau que le PA6 | Moins résistant à sec | Pièces aux cotes précises, ambiance humide |
| PA chargé carbone | Rigidité, tenue en température, moins de warping | Buse trempée, moins résilient | Pièces mécaniques chaudes |
Le rapport de dix entre PA6 et PA12 est notre calcul à partir des valeurs de Bambu Lab. En pratique, si ta pièce vit dans un garage ou dehors, le PA12 garde ses cotes et ses propriétés bien mieux qu'un PA6.
Nylon pur ou nylon chargé carbone ?
Si ta machine est ouverte, le PA chargé carbone est souvent plus simple : moins de warping, meilleure stabilité dimensionnelle, et une tenue en température très supérieure (Bambu Lab annonce 184 °C de température de fléchissement sous 0,45 MPa pour son PA6-CF). Il exige en revanche une buse trempée et perd en résilience. Notre guide du filament chargé carbone détaille ces compromis.
Pour une machine fermée capable de 300 °C, comme celles testées dans notre avis sur la Qidi Plus 4, le PA pur reste le meilleur choix pour les pièces qui doivent plier sans casser.
Matériel utile
L'eSUN ePA est la porte d'entrée la plus courante : PA6/66, plage de 250 à 290 °C, pas de fibres abrasives. Le Polymaker PolyMide CoPA vise ceux qui veulent un plateau moins chaud, avec une fiche technique très complète.
Le séchoir est obligatoire, pas accessoire. Un modèle chauffant qui sert aussi de dévidoir pendant l'impression règle la question des 2 à 8 heures de reprise d'humidité.
Questions fréquentes
Faut-il une imprimante fermée pour imprimer du nylon ?
Pour du PA pur, oui dans la pratique. Prusa écrit qu'une température ambiante élevée « aide beaucoup » contre le warping et Polymaker indique un caisson nécessaire pour son PolyMide CoPA. Les nylons chargés carbone font exception : ils se rétractent nettement moins et Prusa signale que son PA11 carbone s'imprime sans caisson. Sur une machine ouverte, commence par un PA-CF plutôt qu'un PA pur.
Combien de temps sécher une bobine de nylon ?
Les fabricants ne sont pas d'accord : Prusa demande au moins 4 h sous 90 °C, eSUN plus de 12 h à 70 °C, Polymaker 8 h à 100 °C pour son CoPA. Les mesures de Thought3D montrent qu'il a fallu au moins 24 h pour faire passer un PA 6/66 de 1 % à 0,5 % d'humidité. Retiens donc la durée la plus longue de la fiche, puis imprime directement depuis le séchoir.
Le nylon colle-t-il sur un plateau PEI ?
Oui, avec de l'aide. Polymaker recommande un plateau PC ou PEI texturé avec de la colle si nécessaire, Bambu Lab liste la colle en bâton pour ses PA. Prusa conseille sa plaque spéciale PA Nylon, qui donne la meilleure adhérence sur la plupart des polyamides. Nettoie le plateau à l'alcool isopropylique avant d'appliquer la colle, et garde le plateau dans la plage de la fiche.
PA6, PA12 ou CoPA : lequel choisir ?
Le PA6 et ses copolymères (PA6/66, CoPA) sont les plus résistants à sec mais aussi les plus sensibles à l'eau : Bambu Lab mesure 2,35 % d'absorption à saturation pour son PA6-CF. Le PA12 absorbe beaucoup moins (environ 0,3 % selon Bambu Lab) et reste plus stable en dimensions, au prix d'une résistance moindre. Pour un engrenage en atelier humide, le PA12 est souvent le choix le plus sage.
Sources et méthode
Les valeurs et procédures de ce guide viennent de la documentation des fabricants et de références techniques reconnues de la communauté maker, listées ci-dessous. Notre méthode en détail.
- Polyamide (Nylon), material guide, Prusa Knowledge Base (2026-11)
- PA Nylon 3D Printer Filament (ePA), fiche produit, eSUN (2026-11)
- PolyMide CoPA, technical data sheet, Polymaker Wiki (2026-11)
- Moisture conditioning, Polymaker Wiki (2026-11)
- Bambu Filament Guide (tableau comparatif des matériaux), Bambu Lab (2026-11)
- Hydration and drying challenges of nylon 3D printing filaments, Wevolver (Thought3D) (2023-07)
- Leveraging in-line drying for superior strength in 3D printed nylon parts, Wevolver (Thought3D) (2023-08)
- Comprehensive emissions data from material extrusion 3D printing now available, UL Research Institutes (2023-12)
- Bambu carbon fiber filaments, Bambu Lab Blog (2023-05)
- Wear testing different 3D printer filaments, Hackaday (2024-04)
Développeur et fondateur de Press & Pixel. Il lit les fiches techniques, les tests et les forums pour toi, puis tranche. En savoir plus