Impression 3D multimatériaux : quels filaments combiner, et comment
Impression 3D multimatériaux : PLA et PETG pour les supports, PVA soluble, TPU sur rigide. Compatibilités, réglages du trancheur et pannes courantes, sourcés.
Cet article contient des liens d'affiliation : si tu achètes via ces liens, Press & Pixel touche une commission, sans surcoût pour toi. Ça ne change pas nos verdicts. Comment on travaille.
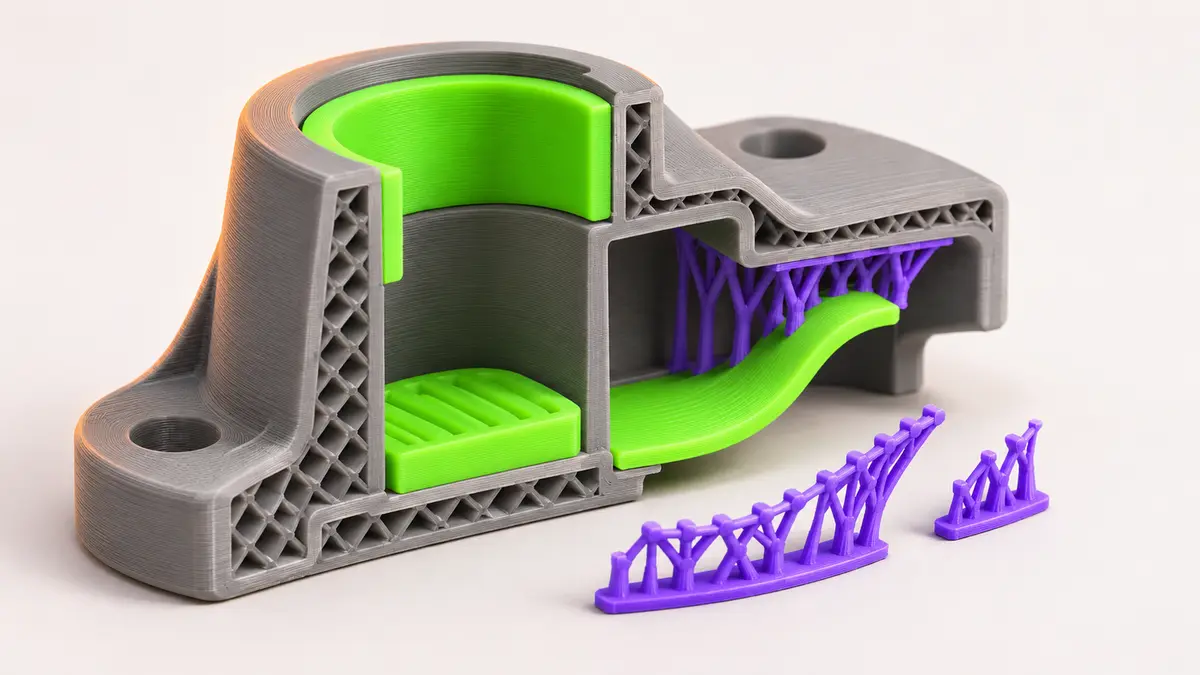
Combiner deux matériaux dans une même pièce sert à trois choses : des supports qui se détachent tout seuls, des supports solubles, ou une pièce rigide avec des zones souples. La règle à retenir : deux plastiques qui adhèrent mal font d'excellentes interfaces de support, et deux plastiques qui doivent tenir ensemble ont besoin d'un emboîtement mécanique. Vérifie aussi que ton chargeur accepte le second filament, ce qui exclut souvent le TPU souple.
L'impression 3D multimatériaux consiste à mettre au moins deux plastiques différents dans une même pièce : un rigide et un souple, un matériau principal et un support soluble, ou deux filaments choisis justement parce qu'ils ne collent pas entre eux. La réponse courte : choisis ta combinaison selon le but (support facile, support soluble ou zone souple), vérifie que ta machine peut physiquement charger les deux filaments, sèche-les, et règle le trancheur en conséquence. Ce guide donne les combinaisons qui marchent, celles à éviter, et les réglages.
Si tu veux seulement plusieurs couleurs du même PLA, c'est un autre sujet, avec d'autres problèmes (surtout la purge) : direction notre guide de l'imprimante 3D multicolore.
Multicolore et multimatériaux : pourquoi ce n'est pas pareil
Dans son comparatif multicolore 2026, Tom's Hardware résume l'écueil : PLA, PETG et TPU s'impriment à des températures différentes et n'adhèrent pas entre eux. On contourne une partie du problème au tranchage, mais il reste le compromis sur la température du plateau et le risque de bouchon causé par les résidus d'un matériau dans la buse de l'autre.
Le matériel compte donc beaucoup plus que pour la couleur. Selon Tom's Hardware, les imprimantes Bambu Lab à buse unique refusent de mélanger des matériaux aux températures très éloignées et se limitent de fait à la couleur. Les changeurs d'outils (Snapmaker U1, Bambu H3C, Prusa XL+ et INDX) gardent chaque matériau dans sa propre tête et son propre chemin, sans contamination. Prusa décrit son XL+ comme capable de combiner rigide, souple et soluble dans une même tâche, avec l'exemple d'articulations en TPU sur du polycarbonate. Snapmaker présente sur la page de l'U1 des combinaisons PETG et TPU, PLA et PVA, ASA et PA.
Le tableau des combinaisons
| Combinaison | Adhérence entre les deux | Usage | Contrainte principale |
|---|---|---|---|
| PLA + PETG | Faible | Interface de support facile à retirer | Températures de plateau différentes |
| PLA ou PETG + Support for PLA/PETG (Bambu) | Très faible, voulue | Interface de support à distance Z nulle | Filament très hygroscopique |
| PLA + PVA | Sans importance : le PVA se dissout | Supports solubles pour géométries enfermées | PVA à garder sous 20 % d'humidité |
| PETG + PVA | Déconseillé par Bambu | À éviter | Incompatible selon Bambu |
| Rigide + TPU | Insuffisante seule | Zones souples, joints, amortisseurs | Chargement du TPU, emboîtement nécessaire |
Sources : Tom's Hardware, Bambu Lab (boutique et wiki), Prusa Knowledge Base.
PLA et PETG : le duo des supports propres
Puisque le PLA et le PETG fusionnent mal, on imprime la pièce dans l'un et seulement l'interface de support (les quelques couches en contact avec la pièce) dans l'autre. Le support se détache net, sans arracher la surface. Bambu Lab pousse le principe jusqu'au bout avec son filament Support for PLA/PETG, formulé pour fusionner le moins possible avec le PLA comme avec le PETG grâce à une différence de polarité. Le fabricant le recommande uniquement pour l'interface, avec un écart d'interface et une distance Z à zéro.
L'intérêt de la distance Z nulle : le support touche vraiment la pièce, donc le dessous des surplombs sort lisse, au lieu de la surface rugueuse qu'impose l'écart habituel d'un support du même matériau.
PLA et PVA : les supports solubles
Le PVA (alcool polyvinylique) se dissout dans l'eau. Il sert quand le support est inaccessible : canal interne, articulation imprimée en place, cavité fermée. Le guide PVA de Bambu Lab est très clair sur ses exigences :
- Le PVA absorbe l'humidité bien plus vite que les autres filaments. Humide, il devient mou et collant, et ne passe plus dans l'AMS.
- Il faut l'imprimer depuis une boîte fermée sous 20 % d'humidité relative. Dans une pièce à 45 à 65 % (valeur habituelle en intérieur selon Bambu), il reprend l'humidité très vite ; à 20 %, il reste sec un à trois jours.
- Le chlorure de calcium garde mieux le PVA au sec que le gel de silice.
- Bambu conseille de l'utiliser à la fois en base et en interface de support, avec des supports classiques en grille plutôt qu'arborescents, trop hauts et instables.
- Il est déclaré incompatible comme support du PETG.
Rigide et TPU : la pièce qui plie là où il faut
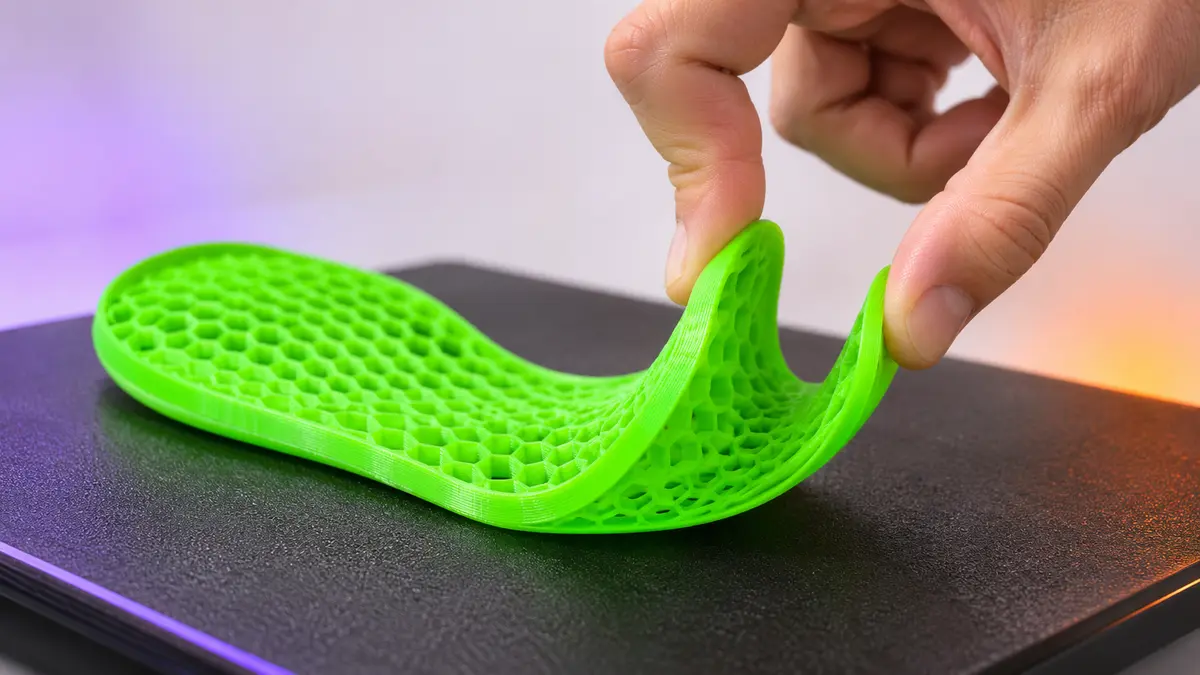
Un boîtier rigide avec des pieds antidérapants, une coque avec un joint, une pince avec des mâchoires souples : c'est la combinaison la plus utile au quotidien, et la plus piégeuse.
Premier obstacle, le chargement. Le guide des filaments Bambu classe les TPU 95A, 85A, 83A et 80A comme trop souples pour l'AMS et l'AMS lite. Le guide TPU de Bambu détaille les contournements : un TPU spécifique « for AMS », une entrée de contournement sur les chargeurs récents, l'AMS HT utilisé comme simple boîte sèche avec une sortie dédiée, ou un module optionnel d'assistance au chargement. Sur une machine à buse unique, cela signifie souvent du TPU en bobine externe, donc pas de changement automatique. Un changeur d'outils règle le problème à la racine.
Deuxième obstacle, la tenue. Le TPU n'adhère pas assez au rigide pour qu'on compte seulement sur le collage des couches. La documentation de PrusaSlicer propose le « beam interlocking », repris d'OrcaSlicer : des poutres croisées générées à la frontière des deux matériaux, utiles justement pour les pièces structurelles avec des sections souples. Trois réglages : la hauteur des poutres en nombre de couches (moins de couches, liaison plus forte mais plus de défauts), la profondeur depuis la frontière et la distance à garder avec la surface extérieure. Une autre option, « interface shells », force des coques pleines entre matériaux adjacents.
Troisième obstacle, l'humidité. Le TPU est très hygroscopique. Bambu signale que son AMS 2 Pro chauffe au maximum à 65 °C, en dessous de la température de séchage recommandée pour le TPU, et conseille un vrai séchoir ou le plateau chauffant. Détail pratique : une bobine de TPU peut s'élargir de 65,4 à environ 69,4 mm à la chauffe. Notre guide pour sécher le filament donne les méthodes, et le guide du filament TPU les réglages d'impression.
Méthode pas à pas dans le trancheur
- Fixe l'objectif. Interface de support, support soluble ou zone souple : chaque cas a sa combinaison (voir le tableau).
- Vérifie le chemin du filament. Le second filament passe-t-il dans ton chargeur ? Si c'est du TPU souple, du PVA mal séché ou un filament chargé fibre, la réponse est souvent non.
- Sèche les deux filaments, surtout PVA, TPU et filament de support. Imprime depuis une boîte sèche.
- Assigne les extrudeurs. Dans PrusaSlicer, l'onglet des extrudeurs multiples permet de choisir celui des périmètres, du remplissage, du support et de l'interface de support. Dans Bambu Studio, le PVA se règle dans Process, Support, Filament for Support.
- Synchronise les couches de support. PrusaSlicer exige que le support reste aligné sur les couches de la pièce pour changer d'extrudeur avec une tour de purge : choisis un profil soluble ou détachable, ou mets la distance de contact Z supérieure (« Top Z contact distance ») à zéro, selon la page Prusa sur la tour de purge.
- Choisis la température du plateau. Un seul plateau pour deux matériaux : PrusaSlicer laisse désigner l'extrudeur qui la détermine. Le wiki Bambu rappelle que PLA, PVA et TPU ramollissent sous 60 °C, d'où l'intérêt d'ouvrir la porte d'une machine fermée quand le plateau dépasse 45 °C.
- Active l'emboîtement pour toute liaison rigide-souple structurelle.
- Laisse la purge faire son travail. Bambu Studio calcule des volumes de purge plus généreux pour les filaments de support, afin qu'aucun résidu ne colle le support à la pièce. Ne les réduis pas comme tu le ferais pour de simples couleurs.
Dépannage : symptôme, cause, solution
| Symptôme | Cause probable | Solution |
|---|---|---|
| Le support d'interface reste collé | Contamination de la buse par l'autre matériau | Revenir aux volumes de purge par défaut |
| Surplombs rugueux malgré l'interface | Écart d'interface ou distance Z non nulle | Mettre écart et distance Z à zéro avec un filament d'interface dédié |
| Le PVA bloque l'AMS | PVA humide devenu mou | Sécher, stocker sous 20 % d'humidité avec chlorure de calcium |
| Supports PVA qui s'effondrent | Supports arborescents trop hauts et fins | Passer en supports en grille, PVA en base et en interface |
| TPU qui se plie au chargement | TPU trop souple pour le chargeur | Bobine externe, entrée dédiée ou changeur d'outils |
| Partie souple qui se décolle | Adhérence insuffisante entre matériaux | Activer le beam interlocking, prévoir un emboîtement dans le modèle |
| Pièce PLA déformée sur plateau chaud | Plateau réglé pour le matériau le plus chaud | Baisser la température, ouvrir la porte |
Sources : wiki Bambu Lab, Prusa Knowledge Base.
Le matériel qui rend tout ça plus simple
Un séchoir à filament est le premier achat utile dès que tu touches au PVA ou au TPU. Côté machine, une buse unique avec chargeur suffit pour PLA et interfaces de support ; pour le TPU et les supports solubles au quotidien, une machine à double buse comme la Bambu Lab H2D ou un changeur d'outils évite la plupart des contorsions décrites plus haut.
Questions fréquentes
Peut-on imprimer du PLA et du PETG dans la même pièce ?
Oui, mais ils adhèrent mal l'un à l'autre, Tom's Hardware le rappelle. C'est un défaut pour une pièce structurelle et un avantage pour les supports : une interface dans l'autre matériau se détache proprement. Bambu Lab vend même un filament de support conçu pour fusionner le moins possible avec le PLA et le PETG grâce à une polarité différente.
Le PVA soluble fonctionne-t-il avec le PETG ?
Non selon Bambu Lab, qui le déclare incompatible comme support du PETG. Le PVA est fait pour le PLA. Il doit être parfaitement sec : Bambu conseille de l'imprimer depuis une boîte fermée sous 20 % d'humidité, avec un dessiccant au chlorure de calcium, car un PVA humide devient mou et collant et bloque le chargeur.
Peut-on mettre du TPU dans un AMS ?
En général non. Le wiki Bambu classe le TPU 95A et plus souple comme trop souple pour l'AMS et l'AMS lite : il se plie et bloque le chargement. Bambu propose un TPU spécifique « for AMS », une entrée de contournement sur ses chargeurs récents et un module d'assistance optionnel. Un changeur d'outils, qui garde le TPU dans sa propre tête, est plus simple.
Comment faire tenir du TPU sur une pièce rigide ?
Avec un emboîtement plutôt qu'avec la seule adhérence. PrusaSlicer propose depuis l'implémentation d'OrcaSlicer un « beam interlocking » : des poutres croisées imbriquées à la frontière des deux matériaux. La documentation Prusa le recommande justement pour les pièces structurelles qui intègrent des zones souples. Concevoir des queues d'aronde ou des trous traversants aide aussi.
Sources et méthode
Les valeurs et procédures de ce guide viennent de la documentation des fabricants et de références techniques reconnues de la communauté maker, listées ci-dessous. Notre méthode en détail.
- Best Multicolor 3D Printers of 2026 (multi material or multicolor), Tom's Hardware (2026-11)
- Support for PLA/PETG, Bambu Lab (2026-11)
- PVA printing guide, Bambu Lab Wiki (2026-11)
- TPU printing guide, Bambu Lab Wiki (2026-11)
- Filament guide : Printer, Nozzle, AMS, Build Plate compatibility, Bambu Lab Wiki (2026-11)
- Multiple extruders settings, Interlocking & Advanced bonding, Prusa Knowledge Base (2026-11)
- Wipe tower, Prusa Knowledge Base (2026-11)
- Prusa XL+ Five-Head, Prusa Research (2026-11)
- Snapmaker U1 Toolchanger 3D Printer, Snapmaker (2026-11)
Développeur et fondateur de Press & Pixel. Il lit les fiches techniques, les tests et les forums pour toi, puis tranche. En savoir plus