Calibrer le Pressure Advance sur une imprimante 3D : guide pratique
Calibrer le Pressure Advance d'une imprimante 3D : prérequis, valeurs de départ, procédure Klipper, OrcaSlicer, Bambu Studio, PrusaSlicer, Marlin.
Cet article contient des liens d'affiliation : si tu achètes via ces liens, Press & Pixel touche une commission, sans surcoût pour toi. Ça ne change pas nos verdicts. Comment on travaille.
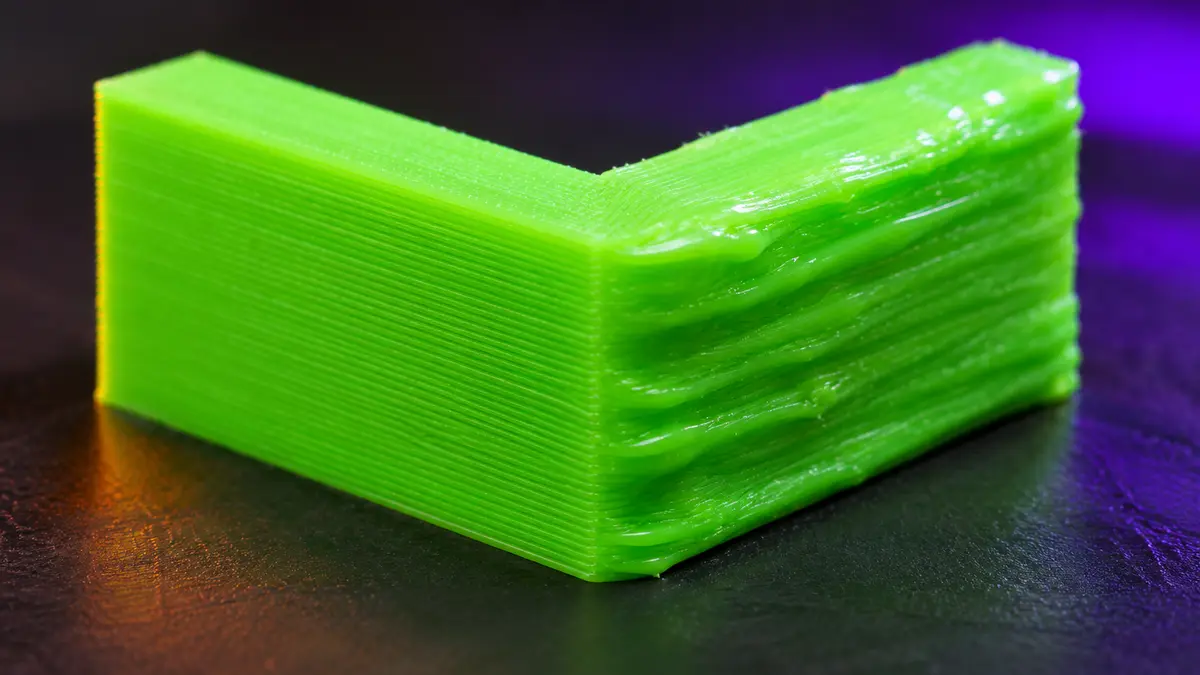
Le Pressure Advance compense le retard de pression dans la buse : sans lui, les angles bavent et les débuts de ligne manquent de matière. Pour le calibrer, imprime un motif de test (pattern) ou une tour, choisis l'angle le plus net et enregistre la valeur par filament. En extrudeur direct, la valeur est souvent faible (0,018 dans l'exemple du wiki Bambu) ; un Bowden demande beaucoup plus.
Calibrer le Pressure Advance, c'est trouver de combien l'extrudeur doit anticiper la montée et la chute de pression dans la buse. Le plastique met un temps à se comprimer : sans compensation, la ligne manque de matière à l'accélération et en déborde au freinage. Résultat typique, des angles bombés et des débuts de ligne maigres. Le réglage se fait par filament, avec un motif de test, et prend moins d'une demi-heure.
Comme le résume le guide d'Ellis, le Pressure Advance ne change que la répartition de la matière, pas la quantité. Il ne remplace donc ni le débit ni la rétraction, il se règle entre les deux.
Comprendre le Pressure Advance en deux minutes
Le wiki Bambu Lab décrit bien le mécanisme : pendant l'accélération, l'algorithme pousse un peu plus de filament pour bâtir la pression plus vite ; à la décélération, il réduit ou inverse le flux, comme une mini-rétraction, pour éviter que la buse suinte. Bambu nomme le coefficient « facteur K ». Plus il est élevé, plus le système extrudeur et filament a de « mou » à compenser.
Les noms changent selon le firmware : Pressure Advance sous Klipper, Linear Advance sous Marlin, Flow Dynamics chez Bambu Lab. L'échelle des valeurs, elle, n'est pas forcément la même, d'où la règle : on recalibre, on ne recopie pas.
Prérequis avant de calibrer
L'ordre compte. Le guide de calibration d'OrcaSlicer recommande, pour chaque nouveau filament : température, débit volumétrique maximal, Pressure Advance, flow ratio, puis rétraction. Ellis exige en plus un extrudeur calibré (la rotation_distance sous Klipper, les pas par millimètre sous Marlin) avant tout.
Autres prérequis :
- Filament sec. Bambu Lab cite le filament humide comme première cause de résultats faux. Notre guide pour sécher un filament donne les durées.
- Première couche correcte, surtout pour les méthodes pattern et line qui s'impriment à plat. Voir notre guide de réglage de la première couche.
- Marlin : le Linear Advance doit être activé dans le firmware, ce qui n'est pas le cas sur toutes les machines, rappellent Ellis et le wiki Orca.
Trois méthodes de test
| Méthode | Principe | Avantage | Limite |
|---|---|---|---|
| Pattern | Chevrons imprimés à plat, une valeur par chevron | Méthode recommandée par Ellis et Bambu | Dépend un peu de la première couche |
| Tower | Tour dont la valeur monte à chaque couche | Indépendante de la première couche | Plus longue, lecture moins précise selon Ellis |
| Line | Lignes alternant vitesse lente et rapide | Rapide | Très sensible à la première couche ; jugée moins fiable par Bambu et dépréciée par Ellis |
Procédure par logiciel et firmware
OrcaSlicer
- Choisis l'imprimante et le filament à calibrer.
- Menu Calibration, puis Pressure Advance. Choisis Pattern (ou Tower), version extrudeur direct ou Bowden.
- Imprime, repère le motif le plus net.
- Pour la tour, applique la formule du wiki : valeur = départ + pas × hauteur. Exemple Orca : 0 + 0,002 × 8 mm = 0,016.
- Entre la valeur dans le profil de filament, en cochant l'activation du Pressure Advance.
Le wiki précise deux pièges : sur une Bambu Lab, ne coche pas l'option « Flow calibration » à l'envoi, et sur une imprimante à bande seule la méthode tour est disponible. Orca propose aussi un Pressure Advance adaptatif, qui calcule un modèle à partir de plusieurs tests à différents débits et accélérations : à réserver une fois la calibration simple maîtrisée.
Bambu Studio
Bambu Lab propose deux modes. L'automatique fonctionne sur les séries X1, A1 et H2D (A1 à partir du firmware 01.04.00.00) : la X1 imprime des lignes lues au lidar, l'A1 et la H2D purgent du filament et mesurent la force d'extrusion avec un capteur à courants de Foucault. Les P1 n'ont que le mode manuel. La P2S calibre aussi par courants de Foucault, selon l'annonce du constructeur.
Mode manuel, d'après le wiki :
- Onglet Device : déclare le bon filament dans son emplacement.
- Onglet Calibration, Flow Dynamics, Manual Calibration. Clique Sync, choisis le diamètre de buse, la plaque (lisse de préférence) et le filament.
- Méthode Pattern, pas de 0,002 (recommandé par Bambu pour une gradation plus fine).
- Repère l'angle le plus net sans sous-extrusion. Dans l'exemple du wiki, 0,006 donne un angle bombé, 0,024 un angle creux, et 0,018 est retenu.
- Saisis la valeur dans Factor K, nomme le profil, puis Finish. La valeur s'affecte ensuite à chaque emplacement de filament.
Le wiki signale environ 10 % de variation entre deux calibrations automatiques, des résultats peu fiables en TPU, en filament transparent (sur X1) et avec une hotend tierce, et recommande le mode manuel avec une buse de 0,2 mm. Il précise aussi que sur A1 et H2D, la valeur automatique est volontairement plus haute que la manuelle, pour éviter les amas dans les angles.
Klipper (tour de réglage)
La documentation Klipper propose une tour creuse (square_tower.stl) tranchée vers 100 mm/s, sans remplissage, avec une hauteur de couche d'environ 75 % du diamètre de buse, accélération dynamique et joints en biseau désactivés dans le trancheur.
Avant l'impression :
SET_VELOCITY_LIMIT SQUARE_CORNER_VELOCITY=1 ACCEL=500
TUNING_TOWER COMMAND=SET_PRESSURE_ADVANCE PARAMETER=ADVANCE START=0 FACTOR=.005
Remplace FACTOR=.005 par FACTOR=.020 pour un Bowden long. Mesure au pied à coulisse la hauteur des meilleurs angles (en cas de doute, la plus basse), puis calcule : valeur = START + hauteur × FACTOR. Exemple Klipper : 0 + 12,90 × 0,020 = 0,258.
Enregistre dans printer.cfg :
[extruder]
pressure_advance: 0.045
Puis RESTART pour rétablir les accélérations normales. Klipper donne une plage typique de 0,050 à 1,000, les valeurs hautes concernant surtout les Bowden, et prévient qu'au-delà d'environ 0,200 l'extrudeur peut sauter des pas quand l'accélération normale revient. Le paramètre pressure_advance_smooth_time vaut 0,040 s par défaut et ne peut pas dépasser 200 ms ; laisse-le tel quel sauf besoin précis.
Pour un réglage par filament plutôt que global, Ellis conseille de placer SET_PRESSURE_ADVANCE ADVANCE=<valeur> dans le G-code personnalisé de chaque profil de filament du trancheur. Ellis propose aussi un générateur web de pattern, plus précis que la tour, avec des pas de 0,001 à 0,002 en direct une fois la zone trouvée.
PrusaSlicer et Marlin
Sous Marlin, la commande est M900 K<valeur> ; Marlin précise qu'un K à 0 revient à ne pas utiliser la fonction. La documentation Marlin conseille de l'ajouter au G-code de démarrage (ou au G-code du filament dans PrusaSlicer, Réglages filament, G-code personnalisé) plutôt que de reflasher le firmware, en laissant LIN_ADVANCE_K à 0 dans Configuration_adv.h.
Le générateur de motif de calibration de Marlin imprime des lignes lente, rapide, lente. La bonne valeur est celle dont la transition entre vitesses est invisible. Pour Linear Advance 1.5, Marlin suggère de tester de 0,1 à 2,0, les Bowden demandant les valeurs les plus hautes. Désactive dans le trancheur les options qui interfèrent : « coast at end », « extra restart length », et Marlin cite aussi wipe et combing.
Pour une machine Klipper tranchée avec PrusaSlicer, même logique qu'au-dessus : SET_PRESSURE_ADVANCE dans le G-code du filament.
Lire le résultat sans se tromper
Ellis donne les signes dans les deux sens. Trop bas : angles bombés, surplus en fin de ligne, petits espaces entre périmètres sur les lignes droites. Trop haut : creux ou sous-extrusion dans les angles et en fin de ligne, espaces entre périmètres dans les angles. Il conseille d'imaginer une équerre posée sur chaque angle et, entre deux valeurs, de pencher vers la plus haute.
Dépannage : symptôme, cause, correction
| Symptôme | Cause probable | Correction |
|---|---|---|
| Angles bombés, bavures en fin de ligne | Pressure Advance trop bas | Monter la valeur, refaire un pattern resserré |
| Angles creux, trous aux coins | Pressure Advance trop haut | Baisser la valeur |
| Aucun motif net sur toute la plage | Plage mal choisie ou filament humide | Élargir la plage, sécher le filament |
| Extrudeur qui claque après calibration | Valeur haute avec accélération élevée | Réduire l'accélération ou la valeur (Klipper cite 0,200) |
| Valeur Bambu automatique instable | Variation normale d'environ 10 %, TPU, transparent | Calibration manuelle en pattern |
| Aucun effet sous Marlin | Linear Advance non compilé | Activer LIN_ADVANCE dans le firmware |
| Résultat faux avec la méthode line | Première couche irrégulière | Passer en pattern ou en tour |
| Fils entre parties malgré un bon réglage | Rétraction ou température | Voir notre guide du stringing |
Quand recalibrer
Bambu Lab liste les situations : nouveau filament d'une autre marque ou d'un autre modèle, buse usée, changement de buse, modification du débit volumétrique maximal ou de la température dans le profil. Klipper ajoute qu'un réglage vaut pour une combinaison précise d'extrudeur, de buse, de filament et même de bobine. En pratique, un profil par filament, et un contrôle rapide en pattern à chaque nouvelle référence.
Matériel utile
Un pied à coulisse suffit pour la méthode tour, rien d'autre pour le pattern. Si tu imprimes surtout pour produire et que la calibration manuelle te pèse, les machines à calibration automatique mesurent la pression d'extrusion à chaque changement de filament. La P2S de Bambu Lab fait partie de celles qui l'annoncent ; notre avis sur la P2S Combo détaille ce que ça vaut au quotidien.
Questions fréquentes
Quelle valeur de Pressure Advance pour du PLA ?
Il n'existe pas de valeur universelle : elle dépend de l'extrudeur, de la buse, de la température et même de la bobine. À titre de repère, l'exemple manuel du wiki Bambu aboutit à 0,018 sur une machine à extrudeur direct, et Klipper donne une plage de 0,050 à 1,000 pour sa propre échelle, les valeurs hautes concernant les Bowden. Calibre toujours.
Faut-il recalibrer le Pressure Advance pour chaque filament ?
Oui, pour chaque marque et type de filament, et après un changement de buse. Bambu Lab ajoute deux cas : une buse usée et une modification de la température ou du débit volumétrique maximal dans le profil. La documentation Klipper va plus loin et parle d'un réglage propre à chaque combinaison extrudeur, buse, filament et bobine.
Pressure Advance et Linear Advance, c'est pareil ?
C'est le même principe sous deux noms. Klipper et RepRapFirmware parlent de Pressure Advance, Marlin de Linear Advance, Bambu Lab de Flow Dynamics avec un facteur K. Les valeurs ne sont pas toujours sur la même échelle d'un firmware à l'autre, donc ne recopie pas une valeur Marlin dans Klipper sans refaire le test.
Pourquoi ma calibration automatique Bambu donne-t-elle une valeur différente à chaque fois ?
Bambu Lab indique lui-même environ 10 % de variation entre deux calibrations automatiques. Les résultats sont aussi moins fiables avec un filament humide ou transparent, une plaque peu collante, une buse usée, du TPU ou une hotend tierce. Dans ces cas, le constructeur recommande la calibration manuelle avec la méthode pattern.
Sources et méthode
Les valeurs et procédures de ce guide viennent de la documentation des fabricants et de références techniques reconnues de la communauté maker, listées ci-dessous. Notre méthode en détail.
- Pressure advance, Klipper documentation (2026)
- Configuration reference, Klipper documentation (2026)
- Pressure Advance / Linear Advance : introduction, Ellis' Print Tuning Guide (2026)
- Pattern method, Ellis' Print Tuning Guide (2026)
- Saving your value, Ellis' Print Tuning Guide (2026)
- Pressure advance calibration, OrcaSlicer Wiki (2026)
- Calibration Guide, OrcaSlicer Wiki (2026)
- Flow Dynamics Calibration, Bambu Lab Wiki (2026)
- Linear Advance, Marlin Firmware (2026)
- The Icon Redefined: meet the P2S, Bambu Lab Blog (2025)
Développeur et fondateur de Press & Pixel. Il lit les fiches techniques, les tests et les forums pour toi, puis tranche. En savoir plus