Réglage de la première couche en impression 3D : offset Z, flow et plateau
Réglage de la première couche d'une imprimante 3D : nettoyage, offset Z, squish, babystepping Klipper et Marlin, Prusa et Bambu. Valeurs et dépannage.
Cet article contient des liens d'affiliation : si tu achètes via ces liens, Press & Pixel touche une commission, sans surcoût pour toi. Ça ne change pas nos verdicts. Comment on travaille.
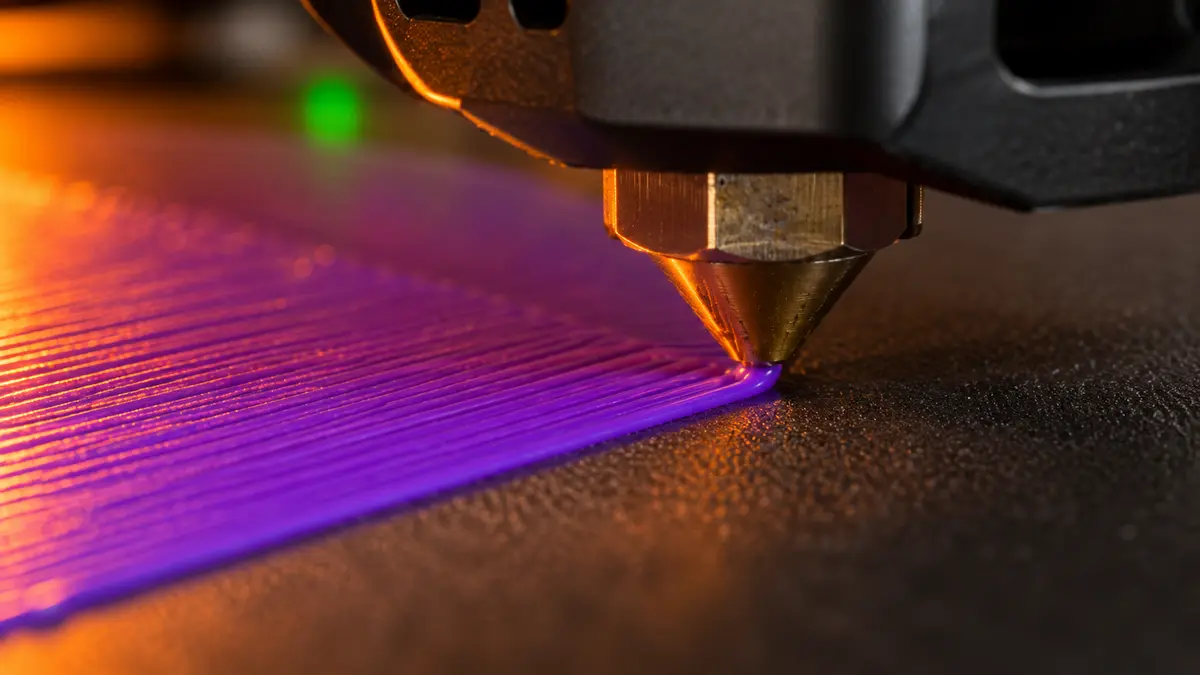
Une première couche ratée vient presque toujours de trois causes : un plateau gras, une buse trop haute ou trop basse, une vitesse trop ambitieuse. Nettoie, règle l'offset Z grossièrement, puis affine l'écrasement sur des carrés de test pendant qu'ils s'impriment.
Le réglage de la première couche d'une imprimante 3D se joue sur un dixième de millimètre : la buse doit écraser le filament assez pour qu'il colle et que les lignes se touchent, pas au point de les aplatir en film. La méthode qui marche partout : plateau dégraissé, offset Z approximatif, puis réglage fin à vue sur des carrés de test, en corrigeant pendant l'impression. Le reste (vitesse, température, débit) vient après.
Ce guide suit cet ordre, avec les commandes pour Klipper et Marlin et les menus des machines Prusa et Bambu Lab. Si tes pièces collent bien mais que les angles bavent, ce n'est plus la première couche : passe au calibrage du Pressure Advance.
Ce qu'une bonne première couche doit montrer
Le guide d'Ellis, référence anglophone du réglage d'imprimante, donne des critères simples. Sur un plateau lisse, la face supérieure ne montre aucun trou entre les lignes (quelques minuscules points à la jonction périmètre et remplissage sont tolérés) et peu de bourrelets. Retourne la pièce : les lignes doivent rester visibles au centre, sans espace entre elles.
Sur un plateau texturé, le dessous ne dit pas grand-chose, la texture masque les lignes. Juge sur le dessus, et prévois un peu plus d'écrasement que sur du lisse pour que la deuxième couche se pose bien.
Méthode de réglage de la première couche, étape par étape
1. Dégraisser le plateau
Un doigt posé sur le PEI suffit à faire décoller une pièce. La base de connaissances Prusa recommande de l'alcool isopropylique à 90 % minimum : plus dilué, il peut contenir des additifs gras. Quand l'adhérence baisse malgré tout, lave la feuille à l'eau tiède avec quelques gouttes de liquide vaisselle, puis sèche-la bien.
Deux exceptions à connaître, toujours selon Prusa : l'acétone, environ une fois par mois, uniquement sur le PEI lisse (jamais sur texturé ou satiné), et le PETG, qui colle trop fort sur PEI lisse fraîchement dégraissé. Pour lui, et pour l'ABS, l'ASA, le nylon ou le TPU, un voile de colle en bâton sert d'agent de séparation.
2. Vérifier la planéité et le nivellement
Une sonde corrige l'inclinaison et les creux par un maillage (« mesh »), mais elle ne compense pas une feuille mal posée. Vérifie qu'aucun résidu de filament ne traîne sous la plaque magnétique et qu'elle n'est pas voilée. Sur une machine à vis de réglage sans sonde, fais d'abord le tramming aux quatre coins.
Si une ligne de test change de largeur d'un bout à l'autre du plateau, Prusa y voit un défaut de nivellement à corriger avant de toucher à l'offset Z.
3. Poser un offset Z grossier
L'offset Z, c'est l'écart entre le point où la sonde (ou le fin de course) se déclenche et le moment où la buse touche le plateau.
- Klipper avec sonde : imprimante mise en origine, tête au centre, lance
PROBE_CALIBRATE. Klipper palpe, place la buse au-dessus du point mesuré et lance l'outil manuel. Tu descends avecTESTZ Z=-0.1puis des pas plus fins, valides avecACCEPT, enregistres avecSAVE_CONFIG. - Marlin avec sonde : la documentation Marlin de M851 propose l'assistant
PROBE_OFFSET_WIZARDsi ton écran le permet. Sinon, descends doucement jusqu'au déclenchement (M119), relève la position Z (M114) et prends son opposé. Les sondes classiques se déclenchent sous la buse : la valeur est négative. - Sans sonde : réglage aux vis avec le test du papier.
Le test du papier, décrit dans la documentation Klipper sur le nivellement, consiste à glisser une feuille de papier ordinaire (environ 0,1 mm) sous la buse et à descendre jusqu'à sentir un léger frottement. Klipper rappelle que la précision utile est de l'ordre de 0,025 mm : le papier te met dans la bonne zone, il ne finit pas le travail.
4. Préparer un fichier de test qui pardonne
Ellis conseille une première couche de 0,25 mm minimum et une largeur de ligne de 120 % ou plus. Dispose plusieurs carrés fins aux quatre coins et au centre du plateau (Ellis fournit des fichiers « First_Layer_Patch »). Imprime à vitesse modérée : Prusa recommande de descendre vers 75 % de la vitesse normale sur les trois premières couches.
5. Affiner l'écrasement en direct (babystepping)
Pendant que les carrés s'impriment, corrige la hauteur par petits pas, puis observe le carré suivant.
| Firmware ou machine | Commande ou menu | Sauvegarde |
|---|---|---|
| Klipper, fin de course Z | SET_GCODE_OFFSET Z_ADJUST=-0.01 MOVE=1 (négatif = plus d'écrasement) |
Z_OFFSET_APPLY_ENDSTOP puis SAVE_CONFIG |
| Klipper, sonde | même commande, ou bouton d'offset Z dans Mainsail ou Fluidd | Z_OFFSET_APPLY_PROBE puis SAVE_CONFIG |
| Marlin | M290 Z-0.01 ou menu « Babystep Z » |
M500 ou « Store settings » |
| Prusa MK3, MK3.5 | Calibration, puis First Layer Calibration, molette | automatique |
Deux détails qui évitent de perdre un réglage. Ellis recommande d'annuler l'impression avant de sauvegarder dans Klipper. Et sous Marlin, si l'option BABYSTEP_ZPROBE_OFFSET est active, M290 modifie aussi l'offset de sonde, que M500 enregistre : c'est pratique, mais ça surprend quand on ne le sait pas.
6. Seulement ensuite : débit et température
Si la surface est bonne au centre mais montre des trous partout, le débit peut être en cause. L'OrcaSlicer propose un test de flow ratio (menu Calibration) à faire après la température et le Pressure Advance, avec un pas de 0,01 sur une plage de plus ou moins 0,05 en méthode « YOLO ». Pour un matériau qui accroche mal, Prusa suggère de monter le plateau de 5 à 10 °C plutôt que d'écraser davantage.
Réglages selon la machine
Prusa
Sur MK3 et MK3.5, la calibration de première couche imprime un zigzag puis un carré, et tu règles la hauteur à la molette (antihoraire rapproche la buse). Prusa indique une plage courante de -0,400 à -1,500, propre à chaque machine puisqu'elle dépend de la position de la sonde. Trop haut : lignes arrondies et espaces sur le carré final. Trop bas : lignes écrasées, crêtes, bords qui se relèvent.
Sur MK4, MK4S et CORE One, la buse sert elle-même de capteur (cellule de charge). Quand la première couche est mauvaise sur ces machines, la base Prusa oriente vers la hauteur physique de la buse dans son support et vers les joints de dilatation du plateau, mal orientés après un remontage. Notre avis sur la Prusa MK4S détaille cette architecture.
Bambu Lab
Les Bambu mesurent la hauteur de buse automatiquement et ne demandent pas de réglage d'offset au quotidien. Quand la première couche décroche, regarde d'abord la propreté de la plaque et le type de plaque choisi dans Bambu Studio, qui doit correspondre à celle posée sur la machine. Le wiki Bambu cite d'ailleurs une plaque pas assez collante (à laver, ou à enduire de colle) comme cause de calibrations ratées.
Klipper (Voron, Sovol, Creality, Elegoo…)
Tout passe par les commandes vues plus haut. Garde un offset par plateau : un PEI texturé et un lisse n'ont pas la même épaisseur. Si tu montes ta propre machine, notre guide des imprimantes 3D open source explique comment Klipper s'intègre dans ces projets.
Dépannage : symptôme, cause, correction
| Symptôme | Cause probable | Correction |
|---|---|---|
| Lignes rondes, espaces entre elles | Buse trop haute | Descendre de 0,01 à 0,02 mm par pas |
| Surface lisse comme une vitre, vaguelettes | Buse trop basse | Remonter de 0,01 à 0,02 mm |
| Bords du carré qui se relèvent, crêtes | Trop d'écrasement | Remonter, vérifier la largeur de ligne |
| Bon d'un côté, mauvais de l'autre | Nivellement ou plaque mal posée | Nettoyer sous la plaque, refaire le maillage ou le tramming |
| Pièce qui se décolle malgré de belles lignes | Plateau gras ou trop froid | IPA 90 %, eau savonneuse, plateau +5 à 10 °C |
| Trous sur la deuxième couche | Manque d'écrasement, ou débit trop faible | Un peu plus d'écrasement, puis test de flow ratio |
| PETG qui arrache le PEI lisse | Adhérence excessive | Colle en bâton comme agent de séparation |
| Buse qui raye la feuille | Offset beaucoup trop bas | Remonter ; ne pas compenser l'adhérence en écrasant |
Ce dernier point vient de Prusa, qui précise que les dégâts de buse sur la feuille ne sont pas couverts par la garantie : écraser plus n'est pas une solution à un problème de propreté.
Les fils qui apparaissent entre les pièces dès la première couche relèvent d'un autre réglage, la rétraction : notre guide sur le stringing en impression 3D y est consacré.
Matériel utile
Il te faut peu de chose : un flacon d'alcool isopropylique à 90 % ou plus, un chiffon non pelucheux, un bâton de colle pour le PETG, et un pied à coulisse si tu veux mesurer l'épaisseur de tes carrés de test. Notre sélection d'accessoires indispensables pour imprimante 3D couvre le reste.
Si tu passes plus de temps à régler qu'à imprimer, une machine qui mesure seule la hauteur de buse et la dynamique d'extrusion change la donne. La P2S de Bambu Lab utilise, selon le constructeur, un capteur à courants de Foucault pour calibrer l'extrusion.
Questions fréquentes
Comment savoir si ma buse est trop proche du plateau ?
Les lignes disparaissent : la surface devient lisse comme une vitre, des crêtes ou des vaguelettes apparaissent et les bords du carré se relèvent. Ellis le résume ainsi : si c'est complètement lisse, tu écrases trop. Remonte la buse par pas de 0,01 à 0,02 mm jusqu'à revoir des lignes nettes mais jointives.
Faut-il refaire le réglage de la première couche quand on change de plateau ?
Oui. Prusa demande une calibration par type de feuille (lisse, satinée, texturée), car leur épaisseur diffère : la texturée, plus fine, demande une buse un peu plus proche. Sur Klipper ou Marlin, garde une valeur d'offset notée par plateau, ou utilise des profils de feuille si ton firmware en propose.
Quelle hauteur de première couche choisir ?
Ellis conseille 0,25 mm ou plus avec une buse de 0,4 mm, et une largeur de ligne d'au moins 120 %. Une couche plus épaisse pardonne mieux les petits défauts de planéité et les écarts d'offset. Descendre à 0,1 ou 0,15 mm rend le réglage beaucoup plus pointilleux sans bénéfice visible sur la plupart des pièces.
Le test de la feuille de papier suffit-il ?
Non, il sert de point de départ. La documentation Klipper rappelle qu'une feuille fait environ 0,1 mm et que la précision visée est de l'ordre de 0,025 mm, invisible à l'œil. Le papier donne un offset grossier ; le réglage final se fait en regardant de vraies lignes imprimées et en corrigeant en direct par babystepping.
Sources et méthode
Les valeurs et procédures de ce guide viennent de la documentation des fabricants et de références techniques reconnues de la communauté maker, listées ci-dessous. Notre méthode en détail.
- First Layer Squish, Ellis' Print Tuning Guide (2026)
- Bed level (paper test), Klipper documentation (2026)
- Probe calibration, Klipper documentation (2026)
- M851: XYZ Probe Offset, Marlin Firmware (2026)
- M290: Babystep, Marlin Firmware (2026)
- First layer calibration (i3), Prusa Knowledge Base (2026)
- First layer issues, Prusa Knowledge Base (2026)
- Flow ratio calibration, OrcaSlicer Wiki (2026)
- Flow Dynamics Calibration, Bambu Lab Wiki (2026)
- The Icon Redefined: meet the P2S, Bambu Lab Blog (2025)
Développeur et fondateur de Press & Pixel. Il lit les fiches techniques, les tests et les forums pour toi, puis tranche. En savoir plus